
Базовые знания о печатных платах
Прежде чем определять процесс изготовления печатных плат, будет полезно узнать о том, что такое печатная плата и какова её структура. Печатная плата (PCB) является основой большинства электронных изделий — как в качестве физической опоры, так и в качестве площадки для монтажа компонентов поверхностного монтажа и компонентов в разъемах. Печатные платы чаще всего изготавливаются из стекловолокна, эпоксидных композитов или других композитных материалов.
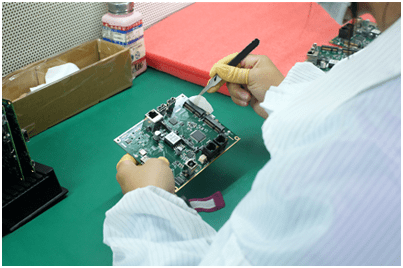
Печатная плата в основном состоит из следующих компонентов:
- Контактная площадка: металлическое отверстие, используемое для пайки выводов компонентов.
- Описание: Металлическое отверстие, служащее для соединения выводов компонентов между слоями.
- Монтажное отверстие: служит для крепления печатной платы.
- Провод: Медная пленка электрической схемы, используемая для соединения выводов компонентов.
- Разъемы: компоненты, используемые для соединения печатных плат.
- Наполнитель: медная оболочка для сети заземляющих проводов, позволяющая эффективно снизить импеданс.
- Электрическая граница: используется для определения размеров печатной платы; все компоненты на печатной плате не должны выходить за пределы этой границы.
Существует три типа конструкции печатных плат:
-
Однослойная печатная плата:
- Провода из медной фольги расположены только на одной стороне печатной платы, а на другой стороне их нет. Схемы ранних электронных устройств были простыми. Для соединения и проведения тока требовалась только одна сторона, а на другой стороне, лишенной медной фольги, можно было размещать трассы.
-
Двухслойная печатная плата:
- С обеих сторон печатной платы проложены провода из медной фольги. Контакты лицевой и оборотной сторон могут соединяться друг с другом через переходные отверстия. Поскольку обе стороны могут быть задействованы для размещения элементов, полезная площадь в два раза превышает площадь односторонней платы, что более подходит для изделий со сложными схемами. При проектировании компоненты размещаются на лицевой стороне, а оборотная сторона служит поверхностью для пайки выводов компонентов.
-
Многослойная печатная плата:
- Обычно для изготовления многослойных печатных плат используются несколько травленых двусторонних панелей. Между панелями укладывается изолирующий слой (препрег), на обе стороны крайнего слоя наносится медная фольга, после чего все слои спрессовываются. Поскольку для прессования используется несколько двусторонних панелей, количество слоев, как правило, является четным. Слой медной фольги, спрессованный внутри, может быть проводящим слоем, сигнальным слоем, силовым слоем или слоем заземления. Теоретически многослойная печатная плата может иметь более 50 слоев, однако в практическом применении количество слоев в настоящее время составляет около 30.
Печатные платы отличаются большой универсальностью. Печатные платы присутствуют в большинстве электронных устройств: от компьютерных компонентов (клавиатур, мышей, материнских плат, оптических приводов, жестких дисков, видеокарт) до ЖК-экранов, телевизоров, мобильных телефонов, а также телефонных аппаратов, электронных часов, цифровых фотоаппаратов, устройств спутниковой навигации, КПК и т. д. — все это стало неотъемлемой частью нашей жизни.
Принцип работы печатной платы:
Самый простой тип печатной платы представляет собой плоский жесткий изоляционный материал с тонким проводящим слоем, нанесенным на одну из его сторон. Эти проводящие структуры образуют геометрические узоры, состоящие из прямоугольников, кругов и квадратов. Используйте длинные и узкие прямоугольники в качестве соединительных линий (это эквивалент проводов), а различные формы — в качестве точек подключения компонентов.
Перспективы развития печатных плат:
На фоне стремительного развития компьютерной, телекоммуникационной, бытовой электроники и автомобильной отраслей индустрия печатных плат также достигла бурного роста. По мере развития продукции в области печатных плат требования к новым материалам, технологиям и оборудованию становятся всё более высокими. В будущем отрасль печатных электрических материалов должна уделять больше внимания повышению эксплуатационных характеристик и качества при одновременном увеличении объемов производства; отрасль специального оборудования для печатных плат больше не будет заниматься низкоуровневым копированием, а будет развивать автоматизацию производства, точность, многофункциональность и современное оборудование. Производство печатных плат объединяет передовые мировые технологии. В технологии производства печатных плат будут внедряться такие новые методы, как жидкостное светочувствительное формирование изображения, прямое гальваническое осаждение, импульсное гальваническое осаждение и изготовление многослойных плат.
Процесс изготовления печатных плат
А теперь давайте обратим внимание на то, что ближе к нам, — рассмотрим процесс производства печатных плат.
Производство печатных плат — очень сложный процесс. Возьмём, к примеру, четырёхслойную печатную плату. Производственный процесс в основном включает в себя компоновку печатной платы, изготовление базовой платы, перенос внутренней компоновки на базовую плату, штамповку и контроль качества базовой платы, ламинирование, сверление отверстий и химическое осаждение меди на стенках отверстий, перенос внешней компоновки на базовую плату, травление внешней части печатной платы и другие этапы.
1. Компоновка печатной платы
Первым этапом производства печатных плат является подготовка и проверка макета печатной платы. Завод по производству печатных плат получает файлы CAD от компании-разработчика. Поскольку каждое программное обеспечение CAD имеет свой собственный уникальный формат файлов, Завод по производству печатных плат конвертирует их в унифицированный формат — Extended Gerber RS-274X или Gerber X2. Затем инженер завода проверяет, соответствует ли макет печатной платы технологическому процессу, а также наличие дефектов и других проблем.
2. Изготовление сердечника
Очистите ламинат с медным покрытием. Наличие пыли может привести к короткому замыканию или обрыву цепи в готовой печатной плате. 8-слойная печатная плата фактически состоит из 3 ламинатов с медным покрытием (основных плат) и 2 медных пленок, которые затем склеиваются с помощью препрегов. Последовательность производства заключается в том, что сначала берется средняя сердечная плата (с 4 и 5 слоями схем), затем платы укладываются друг на друга непрерывным слоем, а затем фиксируются. Производство 4-слойной печатной платы происходит аналогичным образом, за исключением того, что используется только одна сердечная плата и две медные пленки.
3. Перенос внутренней схемы печатной платы
Сначала изготавливают двухслойную схему средней основной платы. После очистки ламината с медным покрытием на его поверхность наносится светочувствительная пленка. Эта пленка затвердевает под воздействием света. На медной фольге ламината с медным покрытием формируется защитная пленка. Затем двухслойную пленку с макетом печатной платы и двухслойный ламинат с медным покрытием помещают в верхнюю пленку с макетом печатной платы, чтобы обеспечить точное совмещение положения верхней и нижней пленок с макетом.
Фоточувствительный аппарат облучает фоточувствительную пленку на медной фольге ультрафиолетовой лампой. Фоточувствительная пленка отвердевает под светопропускающей пленкой, а под непрозрачной пленкой фоточувствительная пленка пока не отвердела. Медная фольга, покрытая отвердевшей светочувствительной пленкой, представляет собой требуемую схему печатной платы, что эквивалентно функции чернил лазерного принтера при ручном изготовлении печатных плат. Затем с помощью щелочного раствора удаляют неотвердевшую светочувствительную пленку. В результате требуемая схема из медной фольги будет покрыта отвердевшей светочувствительной пленкой. Затем с помощью сильной щелочи, например NaOH, удаляют лишнюю медную фольгу.
4. Штамповка и контроль качества основной платы
Успешно изготовлена сердечниковая плата. Затем на ней пробиваются центровочные отверстия для облегчения совмещения с другими материалами. После прессования сердечниковой платы вместе с другими слоями печатной платы внести в неё изменения уже невозможно, поэтому проверка имеет огромное значение. Оборудование автоматически сравнивает изготовленную плату с чертежом компоновки печатной платы для выявления ошибок.
5. Ламинирование
Здесь требуется новое сырье, называемое препрегом. Оно служит связующим слоем между сердечниковыми пластинами (при количестве слоев печатной платы >4). Кроме того, оно соединяет сердечниковую пластину с внешней медной фольгой, выполняя при этом функцию изоляции. Для этого необходимо заранее закрепить нижнюю медную фольгу и два слоя препрега. Через центрирующее отверстие и нижнюю железную пластину, а затем поместить готовую сердечную плату в центрирующее отверстие. И, наконец, два слоя препрега, слой медной фольги и слой алюминиевой пластины, выдерживающей давление, покрывают сердечную плату.
Установите печатную плату, зажатую железной пластиной, на опору. Затем отправьте её в вакуумный термопресс для ламинирования. Высокая температура в вакуумном термопрессе позволяет расплавить эпоксидную смолу в препреге и под давлением соединить сердечники и медную фольгу. По завершении ламинирования снимите верхнюю железную пластину, прижимающую печатную плату. Затем снимите алюминиевую пластину, создающую давление. Алюминиевая пластина также выполняет функцию изоляции отдельных печатных плат и обеспечения гладкости внешней медной фольги печатной платы. Обе стороны извлеченной в этот момент печатной платы будут покрыты слоем гладкой медной фольги.
6. Сверление
Чтобы соединить 4 слоя бесконтактной медной фольги в печатной плате, сначала просверлите сквозные отверстия для разъединения платы, а затем нанесите металлическое покрытие на стенки отверстий для обеспечения электропроводности. Воспользуйтесь рентгеновским сверлильным станком для определения положения внутренней сердечниковой платы. Станок автоматически найдёт и определит положение отверстия на сердечнике. Затем пробейте позиционирующее отверстие на печатной плате, чтобы следующее отверстие было просверлено точно по центру этого отверстия. Поместите слой алюминиевой пластины на штамповочный станок, а затем положите на него печатную плату.
В целях повышения эффективности, в зависимости от количества слоёв печатной платы, для перфорации следует сложить вместе от 1 до 3 одинаковых печатных плат. В заключение верхнюю печатную плату следует накрыть слоем алюминиевой пластины. Верхний и нижний слои алюминиевой пластины служат для предотвращения разрыва медной фольги на печатной плате при входе и выходе сверла. В ходе предыдущего процесса ламинирования расплавленная эпоксидная смола вытекла за пределы печатной платы, поэтому её необходимо обрезать. Профилирующий фрезерный станок обрезает её по периферии в соответствии с точными координатами XY печатной платы.
7. Химическое осаждение меди на стенках отверстия
Поскольку практически во всех проектах печатных плат для соединения различных слоев трассировок используются перфорации, для обеспечения надёжного соединения на стенках отверстий требуется медная плёнка толщиной 25 микрон. Толщина медной плёнки должна быть достигнута путём гальванического осаждения. Однако стенки отверстий состоят из непроводящей эпоксидной смолы и стекловолоконной платы. Поэтому первым шагом является нанесение слоя проводящего материала на стенки отверстий. Затем методом химического осаждения формируется медная пленка толщиной 1 микрон на всей поверхности печатной платы, включая стенки отверстий. Для управления всем процессом, включая химическую обработку и очистку, используется специальное оборудование.
8. Перенос макета внешней печатной платы
Далее макет печатной платы внешнего слоя будет перенесен на медную фольгу. Этот процесс аналогичен предыдущему принципу переноса макета печатной платы внутреннего слоя. Перенос схемы печатной платы на медную фольгу осуществляется с помощью фотокопировальной пленки и светочувствительной пленки. Единственное отличие заключается в том, что в качестве матрицы используется позитивная пленка. При переносе схемы внутреннего слоя печатной платы применяется субтрактивный метод, и в качестве матрицы используется негативная пленка. Печатная плата покрывается отвержденной светочувствительной пленкой в виде схемы, а неотвержденная светочувствительная пленка удаляется. После травления незащищённой медной фольги отвердевшая светочувствительная пленка защищает схему печатной платы. Перенос внешней схемы печатной платы осуществляется обычным методом с использованием позитивной пленки в качестве матрицы. Отвердевшая светочувствительная пленка покрывает области печатной платы, не содержащие схемы.
После очистки неотвердевшей светочувствительной пленки проводится гальваническое покрытие. Не следует проводить гальваническое покрытие в местах, где имеется пленка. А там, где пленки нет, сначала наносится медный слой, а затем — оловянный. После удаления пленки проводится щелочное травление, и, наконец, олово удаляется. Расположение контуров остается на плате, поскольку оно защищено оловом. Зажмите печатную плату зажимами и нанесите медный слой. Как упоминалось ранее, для обеспечения достаточной проводимости отверстий толщина медной пленки, нанесенной на стенки отверстий, должна составлять 25 микрон. Поэтому компьютер автоматически контролирует всю систему, чтобы обеспечить точность процесса.
9. Травление внешней печатной платы
Далее процесс травления завершается на полностью автоматизированной сборочной линии. Сначала с печатной платы удаляется отвердевшая светочувствительная пленка. Затем с помощью сильной щелочи удаляется ненужная медная фольга, покрытая этой пленкой. После этого с помощью раствора для удаления оловянного покрытия с медной фольги макета печатной платы снимается оловянное покрытие. После очистки макет 4-слойной печатной платы готов.Процесс производства печатных плат является более сложным и включает в себя широкий спектр операций: от простой механической обработки до сложной механической обработки, а также обычные химические реакции, фотохимические, электрохимические, термохимические и другие процессы, а также компьютерное проектирование и управление производством (CAM). Кроме того, он требует знаний во многих других областях.
Кроме того, в производственном процессе возникает множество технологических проблем, и время от времени появляются новые сложности. Некоторые из этих проблем исчезают, так и не дав возможности выяснить их причину. Производственный процесс организован по принципу неконвейерной сборки. Поэтому любая проблема на любом этапе приводит к остановке всей линии и массовому браку.