
Introduction à la technologie du brasage à la vague
Le soudage à la vague spécial des processus d'assemblage DIP et SMD est l'un des processus importants de la fabrication électronique moderne dans l'industrie de l'assemblage des circuits imprimés, bien qu'il ait été affecté par la technologie SMT, mais il y a encore beaucoup de composants électroniques qui ne peuvent pas être complètement remplacés par la technologie d'emballage SMT, tels que les exigences de haute fiabilité des connecteurs mâles et femelles, certains condensateurs électrolytiques de haute puissance. Par conséquent, le soudage à la vague jouera également un rôle important dans le domaine de la fabrication électronique.
Le brasage à la vague est une technologie de brasage automatique courante dans l'industrie électronique. Elle se caractérise par une qualité de brasage fiable, une bonne apparence, une bonne régularité de brasage, une facilité d'utilisation, une économie d'énergie et une réduction de la main d'œuvre.
Exigences techniques pour un contrôle de qualité élevé
brasage à la vagueDIP aperçu du brasage à la vague
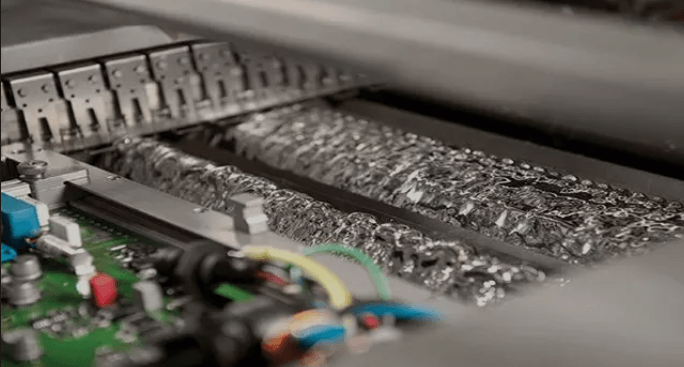
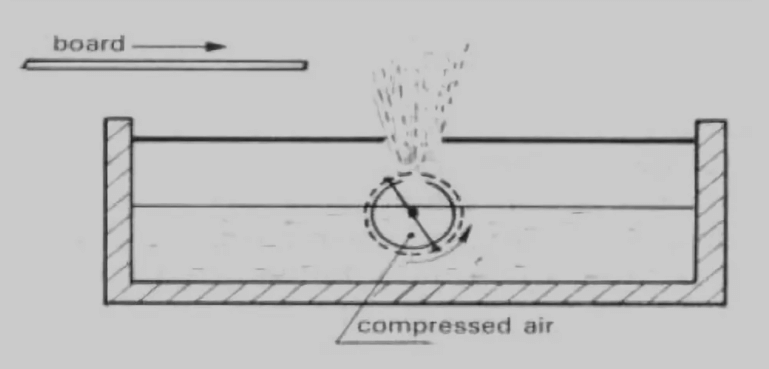
Le brasage à la vague est un procédé de brasage dans lequel la soudure liquide fondue, à l'aide d'une pompe, forme une vague de brasage spécifique sur la surface de la cuve de brasage, et le circuit imprimé avec les composants est placé sur la chaîne de transmission, le joint de brasage est réalisé en passant à travers à un angle spécifique et à une certaine profondeur d'immersion.
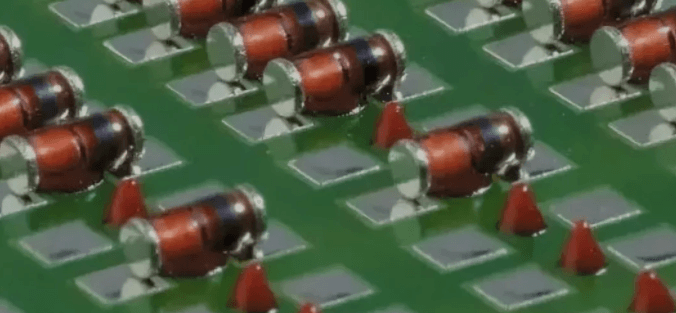
Le brasage à la vague est utilisé pour fabriquer des circuits imprimés assemblés dans le cadre d'une fabrication par lots de PCBA. Il est appelé brasage à la vague parce qu'il utilise le brasage à la vague. Il est principalement utilisé pour les composants à trous traversants et les composants CMS pour le brasage de l'adhésif CMS (colle rouge). Dans ce dernier cas, les composants et l'adhésif sont collés sur la surface du circuit imprimé (PCB) avant de passer par le four de brasage en fusion et par la machine de placement SMT.
Le brasage à la vague consiste à mettre la surface de brasage de la carte de circuit imprimé enfichable en contact direct avec l'étain liquide à haute température pour atteindre l'objectif du brasage, l'étain liquide à haute température devant maintenir un biseau et, grâce à un dispositif spécial, former une vague similaire d'étain liquide, phénomène appelé "brasage à la vague".
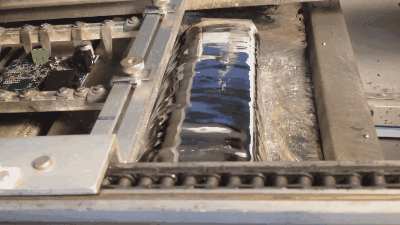
Le schéma ci-dessous montre la vague de pâte à braser fondue traversant la surface inférieure de la carte, rendant la plage du circuit imprimé et les broches des composants entièrement soudées et fermement connectées.
Exigences de contrôle
Le processus de brasage à la vague peut être divisé en plusieurs étapes : installation du dispositif, enrobage du flux, préchauffage (température 90-100℃, longueur 1-1,2m), brasage et refroidissement.
1. Installer l'appareil :
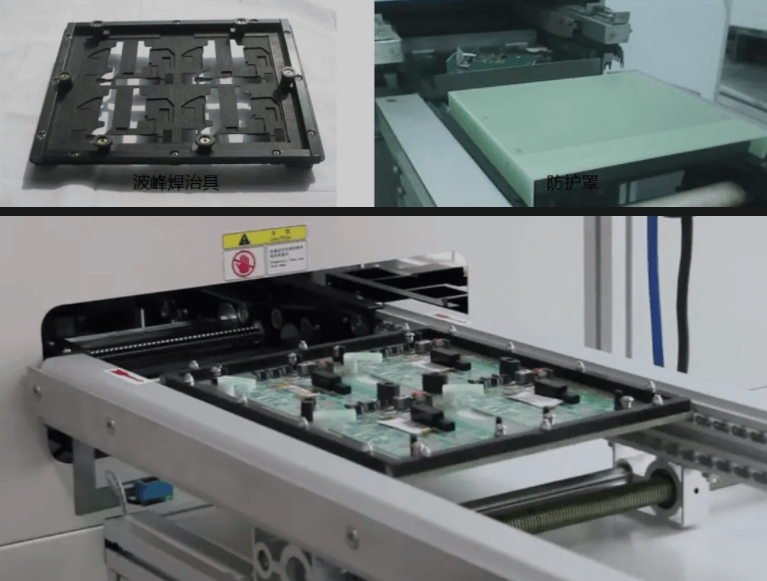
Le brasage à la vague exige une grande planéité de la carte de circuit imprimé, et l'épaisseur de la carte de circuit imprimé des composants électriques automobiles n'est généralement que de 1,6 mm, de sorte que les exigences en matière de déformation sont elles-mêmes très élevées. Dans le processus de brasage à la vague, il convient d'accorder une plus grande attention au degré de contrôle de la déformation thermique. Le dispositif de serrage installé sur le circuit imprimé à souder peut limiter le degré de déformation thermique du substrat et empêcher l'apparition d'un phénomène de soudure, de manière à garantir la stabilité de l'effet de soudure, ce qui est particulièrement important pour les circuits imprimés plus minces. En même temps, il convient de vérifier si l'appareil est nettoyé régulièrement.
2. Flux de revêtement :
La fonction du flux est la suivante :
● Nettoyer l'oxyde qui peut exister à la surface des cartes PCBA en attente de soudure ;
● Prévenir la réoxydation de la surface métallique ;
● Réduire la tension superficielle de la soudure liquide, améliorer la capacité de diffusion.
Aujourd'hui, l'utilisation générale d'un système de pulvérisation de flux, le processus de la nécessité de se concentrer sur le contrôle est la quantité de revêtement et l'uniformité, c'est-à-dire, l'exigence d'un revêtement uniforme, et la quantité de revêtement de flux est modérée.un revêtement de flux insuffisant ou inégal peut entraîner une activation insuffisante des tampons, ce qui entraîne une soudure manquée et mauvaise.
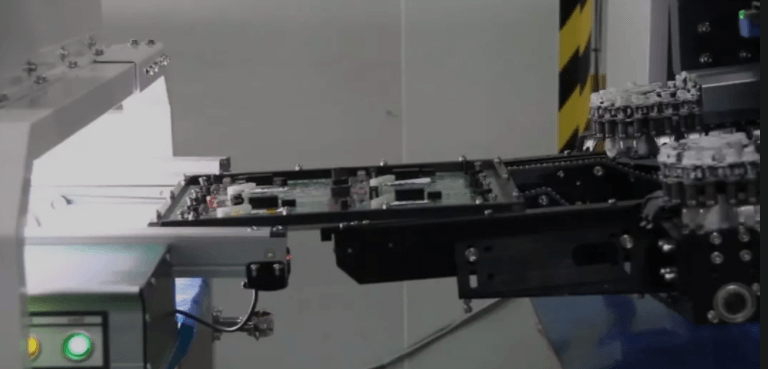
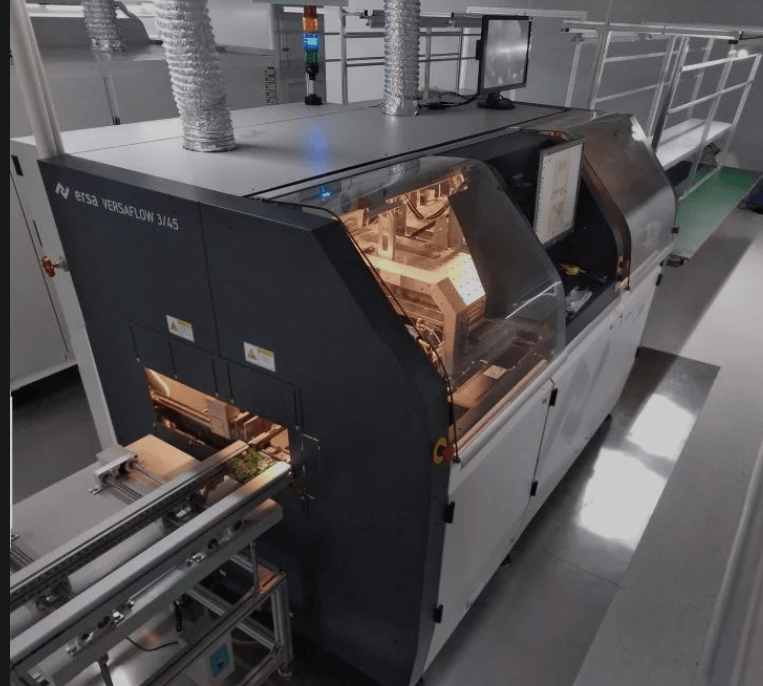
Les points clés du contrôle sont les suivants :
Parmi les paramètres de contrôle importants qui influencent l'enduction de flux, citons la pression de l'air, la densité du flux (concentration), la vitesse de transfert, etc. Ces paramètres doivent être pris en compte lors de la première inspection.
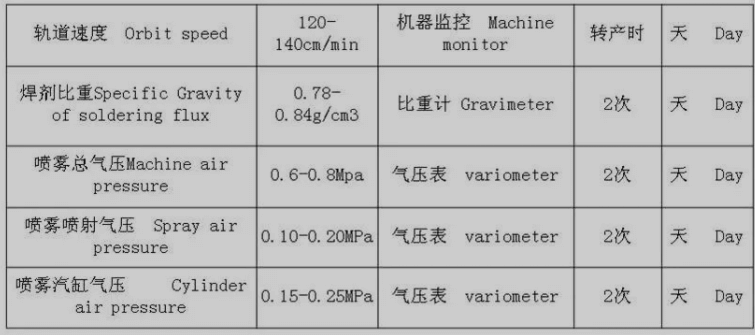
Pour assurer l'uniformité du revêtement de flux, du papier fax peut être collé sur la face inférieure du circuit imprimé. En comparant la surface et la densité des traces de pulvérisation de flux avec les dessins standard, il est possible de procéder à une inspection visuelle. Cette méthode permet de quantifier la quantité de flux pulvérisé en la pesant avant et après la pulvérisation et en calculant la variation de poids, ce qui peut servir de référence pour l'évaluation.
3. Préchauffage :
Les fonctions du préchauffage sont principalement les suivantes
Évaporation lente du flux
Un préchauffage insuffisant peut entraîner la vaporisation violente du solvant liquide du flux lorsqu'il atteint le sommet de la vague, ce qui provoque des projections de soudure et des scories d'étain ; un préchauffage excessif entraîne l'évaporation prématurée des ingrédients actifs du flux et la perte de l'effet de mouillage, ce qui provoque un pontage ou un pointage pendant la soudure.
Réduire la contrainte thermique produite lors du brasage
En cas de préchauffage insuffisant, la contrainte thermique causée par la chaleur soudaine pendant la soudure peut endommager certains composants.
Comme indiqué ci-dessus, les points de contrôle critiques pour ce processus sont la température et le temps de préchauffage.
Le processus de préchauffage est bien contrôlé, ce qui permet d'éviter une mauvaise soudure, de réduire l'impact thermique du pic de la vague de soudure sur le substrat et de résoudre efficacement le gauchissement, la délamination et la déformation du PCB dans le processus de soudure du PCB.
4. soudure :
Processus de soudure :
(1) Le circuit imprimé dans la zone d'entrée commence à entrer en contact avec le pic de l'onde à un certain angle et à une certaine profondeur.
(2) La zone de transfert de chaleur se situe entre la zone d'entrée et la zone de séparation, et le circuit imprimé est en contact direct avec la pâte à braser. Bien que les pièces en contact avec l'étain fondu puissent atteindre instantanément la température de la pâte à souder, il faut plus de temps pour obtenir une meilleure soudure.
(2) Dans la zone de fuite, l'excès de pâte à souder est ramené dans le canal de pâte à souder.
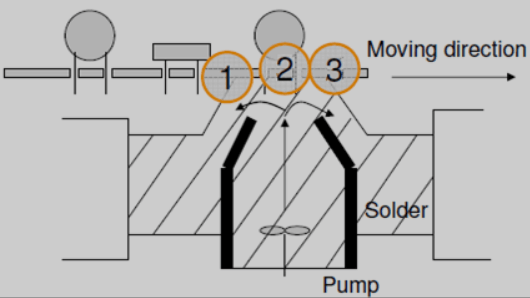
Dans le processus de brasage, de nombreux facteurs affectent la qualité du brasage. Les paramètres auxquels il faut prêter attention comprennent la température de brasage, la vitesse de transmission, l'angle d'orbite, la hauteur de crête de l'onde, etc.
- Température de soudageLorsque la température de soudage est trop basse, le taux d'expansion et la mouillabilité de la brasure s'aggravent, de sorte que la plage de soudure ou les broches des composants ne peuvent pas être entièrement mouillées, ce qui entraîne des défauts tels qu'une mauvaise soudure. Une température de soudage trop élevée accélère l'oxydation des coussinets et des broches des composants, ce qui peut facilement entraîner de fausses soudures.
- Vitesse de transmissionLa vague de pâte à braser dans la zone d'abscission doit être aussi régulière que possible, de sorte que la vitesse de la bande transporteuse ne doit pas être trop élevée.
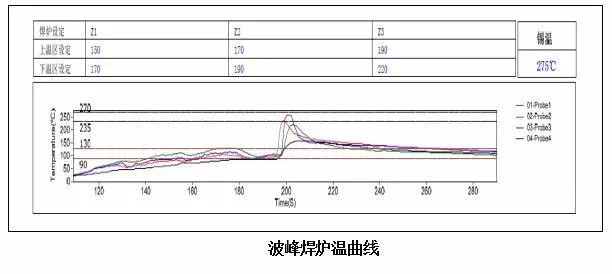
Paramètres normaux du brasage à la vague : température du four 275℃, vitesse de la chaîne 1300 cm/min, courbe de température du four de brasage à la vague relativement stable (comme le montre la figure ci-dessous).
- Angle de la pisteLe temps de contact entre le circuit imprimé et la crête de la vague peut être contrôlé en ajustant l'angle de la piste, et une inclinaison appropriée permet de séparer plus rapidement la soudure liquide du circuit imprimé. Lorsque l'angle d'inclinaison est trop faible, le pont apparaît facilement. Si l'angle d'inclinaison est trop grand, bien qu'il favorise l'élimination du pont, la pâte à braser est trop petite et il est facile de générer de fausses soudures. L'inclinaison orbitale doit être contrôlée entre 5° et 7°.
- Hauteur de la crête de la vagueLa hauteur de la crête de la vague fait référence à la hauteur de la pâte à braser du circuit imprimé lors du soudage à la vague, qui est généralement contrôlée dans une fourchette de 1/2~2/3 de l'épaisseur du circuit imprimé. Une hauteur de crête excessive entraîne l'écoulement de la brasure fondue sur la surface du circuit imprimé, formant un "joint d'étain". La hauteur de la crête de la vague peut varier en fonction du temps de travail de la soudure, ce qui doit être corrigé de manière appropriée au cours du processus de soudure. Les outils couramment utilisés pour mesurer la hauteur de la crête de la vague sont la jauge de profondeur ou le verre à haute température.
Le processus de brasage est un processus thermique, un bon effet de brasage doit tenir compte de la formule de brasage, du flux, de l'adaptation des composants et du circuit imprimé, de la conception et des paramètres de contrôle du processus. Les raisons d'un mauvais résultat peuvent être multiples. Ensuite, nous avons rassemblé quelques exemples pratiques et courants de mauvais brasage à la vague, des méthodes d'analyse des causes et des suggestions d'amélioration.
Ponts
Les ponts sont des plages de soudure adjacentes qui ne doivent pas être reliées par de la pâte à braser. Cette connexion est susceptible de provoquer une défaillance électrique.
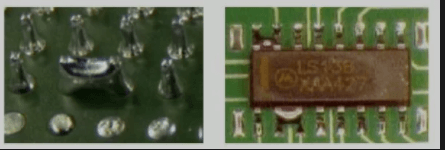
La prévention des ponts doit commencer à la source, c'est-à-dire à la conception, et l'analyse DFM est donc particulièrement importante. Si l'on choisit des composants PTH dont le pas n'est pas inférieur à 2 mm, la pénétration des broches de soudure ne doit pas dépasser 2 mm, l'espacement des anneaux de cuivre ne doit pas être inférieur à 0,5 mm, un masque de soudure blanc doit être ajouté entre les anneaux de cuivre.
Si le pas du composant est trop petit et que l'espacement entre les anneaux de cuivre est trop faible, il est recommandé de couper les broches de soudure à 0,5 mm et d'ajouter une trame d'étain (alliage de titane, nickelage au fer blanc) à l'endroit approprié dans le plateau pour réduire le risque de pontage.
Température basse de la pâte à braser en fusion, la fluidité de la pâte à braser en fusion est faible, ce qui provoque des ponts ; Température de préchauffage basse, la température de brasage est insuffisante, ce qui provoque également des ponts.
La vitesse de la chaîne doit être appropriée. Une vitesse de chaîne trop faible peut accélérer la consommation de flux, ce qui réduit le mouillage de la soudure et provoque des ponts.
Le remplacement d'un flux plus actif contribuera à réduire le pontage car le flux actif augmentera la mouillabilité.
Joints à froid
Les joints froids sont dus au manque de chaleur et à d'autres raisons pour lesquelles le joint de soudure apparaît mal mouillé, gris et ridé.
Ces défauts sont généralement dus à un manque de chaleur qui raccourcit le temps de brasage, ce qui se traduit par des joints de soudure gris. Si le joint de soudure semble cassé et irrégulier, la raison en est généralement que le composant vibre lorsque la soudure est sur le point de refroidir pour former le joint de soudure. L'oxydation ou la contamination de la surface de brasage peut également entraîner des joints froids, ce qui nécessite un contrôle strict de la protection pendant le stockage et le déplacement des matériaux entrants.
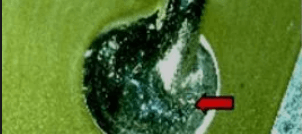
Ces défauts sont généralement dus à un manque de chaleur qui raccourcit le temps de brasage, ce qui se traduit par des joints de soudure gris. Si le joint de soudure semble cassé et irrégulier, la raison en est généralement que le composant vibre lorsque la soudure est sur le point de refroidir pour former le joint de soudure. L'oxydation ou la contamination de la surface de brasage peut également entraîner des joints froids, ce qui nécessite un contrôle strict de la protection pendant le stockage et le déplacement des matériaux entrants.
Résidu de flux
Les résidus de flux apparaissent lorsque le flux n'est pas complètement éliminé de la soudure. La corrosion du flux affecte la fiabilité du joint de soudure.
Le résidu de flux peut être réduit en diminuant la quantité de flux pulvérisée ou en augmentant la température de préchauffage de manière appropriée et en augmentant la consommation de flux.
La teneur en résine colophane solide du flux est trop élevée ou la qualité n'est pas bonne, il est facile de provoquer une trop grande quantité de résidus ; il faut donc remplacer le flux en fonction du produit.
L'augmentation du temps de brasage pour augmenter la consommation de flux peut également réduire les résidus de flux.
Le résidu de flux peut être réduit en diminuant la quantité de flux pulvérisée ou en augmentant la température de préchauffage de manière appropriée et en augmentant la consommation de flux.
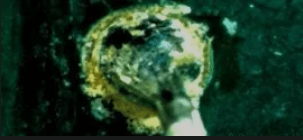
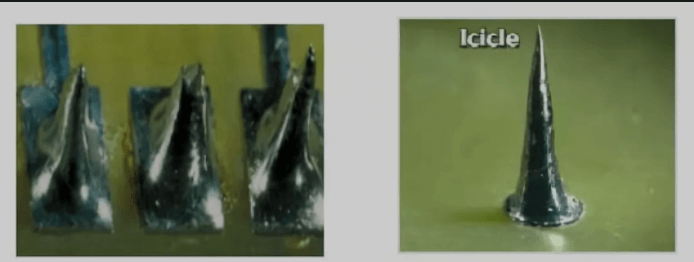
Lcicles
Lcicle est un joint conique ou cloué anormal. La raison principale de l'arrachement du point est que la soudure ne se contracte pas lorsqu'elle est refroidie. De tels joints de soudure peuvent être trop proches de la plaque adjacente lors de l'assemblage du système, au point de violer les exigences minimales de dégagement électrique ou de provoquer un court-circuit.
La lcicle a une relation directe avec la température, la température de préchauffage est basse, la température de fusion de la brasure est basse et après le pic dû à une température insuffisante, la pâte à braser ne peut pas se rétracter de manière efficace. La température de fusion basse augmente la viscosité de la brasure en fusion et intensifie la formation de lcicules. Il est recommandé de réinitialiser la courbe de température mesurée.
Le flux a également beaucoup à voir avec la Lcicle. Lorsque l'activité du flux n'est pas suffisante ou que sa concentration diminue, le flux n'est pas en mesure de désoxyder et de réduire la tension superficielle, de sorte que la brasure en fusion ne peut pas se rétracter efficacement lorsqu'elle quitte le four d'étain. L'augmentation de la concentration, de l'activité et de la quantité de flux pulvérisé, l'augmentation de la pression de pulvérisation du flux et l'amélioration de sa pénétration sont toutes utiles pour l'élimination du Lcicle.Lorsque la vitesse de la chaîne est trop rapide, l'excès de soudure peut ne pas être ramené vers le fourneau de soudure, ce qui provoque le Lcicle.Individuellement, en raison de la longueur des picots de soudure causée par le Lcicle, les picots de soudure doivent être coupés courts. Il est recommandé que la pénétration (L) des picots de soudure ne soit pas supérieure à 2 mm.
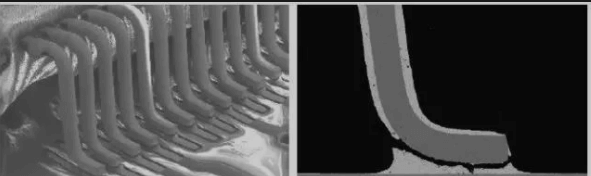
La broche de la QFP est épluchée
Décollement des broches QFP dû à une soudure insuffisanteDécroissance de la solidité des joints due à une soudure insuffisanteLors d'une soudure à la vague, la section de soudure par refusion fond à nouveau, et le gauchissement du substrat pendant la soudure et la pression pendant l'assemblage provoquent le décollement du jointImprimez la bonne quantité de soudure (épaisseur du pochoir, zone d'ouverture)Ajustez la zone de conception des pastilles de soudure (pour garantir la formation de joints de soudure complets)
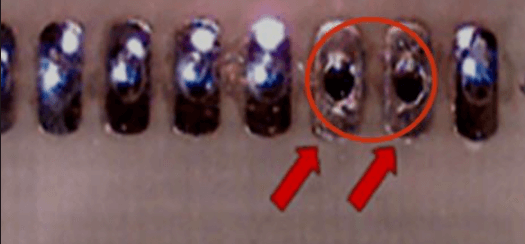
Misssoudure à l'étain
La pâte à braser ne mouille pas les broches et les plots de soudure et ne forme pas un joint de soudure efficace.
Lorsque la longueur de la broche de soudure est inférieure à l'épaisseur de la carte de circuits imprimés, une mauvaise soudure ou une soudure manquante est plus que probable. Par conséquent, pour réaliser un bon travail de DFM, il convient de sélectionner des composants dont les picots de soudure peuvent traverser la surface de soudure d'au moins (L) 0,5 mm. Lorsqu'il n'y a pas d'espace entre la surface inférieure des composants traversants et la surface du PCB, le gaz évaporé par le flux à haute température n'a pas de canal pour s'échapper, il reste dans le trou et empêche la soudure de mouiller la paroi du trou. L'oxydation et la contamination des broches de soudure et des trous de passage réduiront leur soudabilité et conduiront finalement à un manque de soudure. L'oxydation et la contamination des broches et des trous de passage réduisent leur soudabilité et entraînent des manques de soudure. Dans ce cas, l'amincissement du plateau, l'augmentation de l'ouverture du plateau (l'espace entre la pastille de soudure et la paroi extérieure du plateau ne doit pas être inférieur à 2,5 mm) et l'utilisation de matériaux en alliage de titane plus minces peuvent améliorer la soudure manquante.
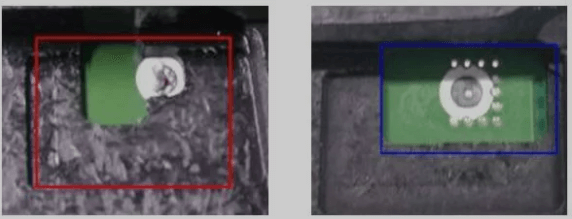
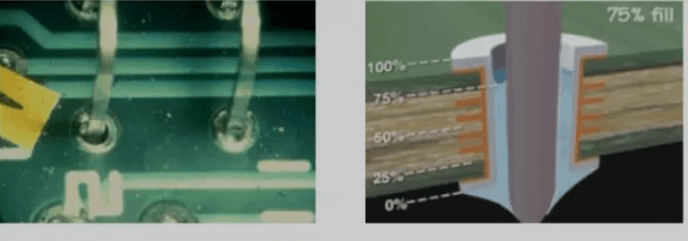
La pâte à braser n'est pas entièrement remplie de composants PTH
Un remplissage insuffisant de pâte à braser dans le trou traversant signifie que la hauteur de remplissage de la pâte à braser dans le trou ne répond pas aux exigences IPC (50% ou 75% d'épaisseur de PCB), ou ne répond pas aux exigences du client, ce qui affecte la fiabilité de la soudure.
Si le défaut se produit toujours sur le même composant, la raison peut être que la conception du plateau a un effet d'ombrage (trop peu d'espace entre la paroi extérieure de la fixation et la surface à souder), ce qui réduit la zone de contact entre la pâte à braser fondue et la surface à souder. Les mesures d'amélioration à ce stade consistent à amincir partiellement la palette (matériau en pierre synthétique d'une épaisseur minimale de 0,5 mm) ou à utiliser un alliage de titane plus fin (d'une épaisseur minimale de 0,2 mm).
L'oxydation et la pollution de la surface de brasage conduisent également à une pâte à braser insuffisante pour le brasage. Il convient alors de procéder à une analyse élémentaire de la broche du composant ou de la surface de la paroi du trou afin de déterminer les polluants et les sources de pollution. Bien entendu, le choix d'un flux plus actif améliorera le problème.
La taille du trou ne correspond pas, et la connexion entre le trou traversant et la grande feuille de cuivre mise à la terre conduira également à un remplissage insuffisant, en particulier pour les grands condensateurs électrolytiques. Cette situation doit être améliorée par une conception DFM à l'avance.
La température est également un facteur. Lorsque le préchauffage est insuffisant, l'activité du flux diminue ; une température de brasage insuffisante entraîne un remplissage insuffisant, ce qui nécessite d'augmenter la température et de réinitialiser la courbe de température de brasage.
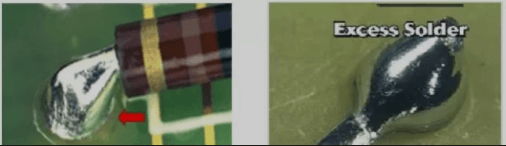
Excès de soudure
La caractéristique de l'excès de soudure est que la soudure enveloppe complètement la broche de soudure et que l'angle de mouillage est supérieur à 90 degrés.
Si l'excès de soudure concerne l'ensemble du lot, la première chose à vérifier est le facteur de température. Une température de préchauffage trop basse entraînera une viscosité élevée de la soudure excédentaire. Il est suggéré de réoptimiser la courbe de température de brasage.
Une teneur en cuivre trop élevée dans le four de soudure entraîne également une augmentation de la viscosité de l'étain en fusion dans le four d'étain, ce qui se traduit par un excès de soudure. Il est suggéré de vérifier régulièrement la teneur en cuivre de la pâte à braser fondue afin de s'assurer qu'elle se situe dans une fourchette contrôlable.
Si les paramètres de l'équipement sont normaux, il convient d'examiner la soudabilité du circuit imprimé. En raison d'une oxydation et d'une pollution excessives des plages et des trous, la soudabilité est très mauvaise, ce qui fait que l'excès de soudure ne peut pas mouiller complètement la surface de soudure et ne peut former qu'une enveloppe. Dans ce cas, il est conseillé d'analyser la soudabilité du circuit imprimé. Si nécessaire, des tests SEM et EDX peuvent être ajoutés pour inciter le fabricant de cartes à améliorer le processus de fabrication afin d'améliorer la qualité des cartes de circuits imprimés et la protection du transport.
Une activité réduite du flux peut également être à l'origine de ce défaut, car le flux à faible activité ne peut plus jouer son rôle. Il est recommandé de remplacer le flux à ce moment-là.
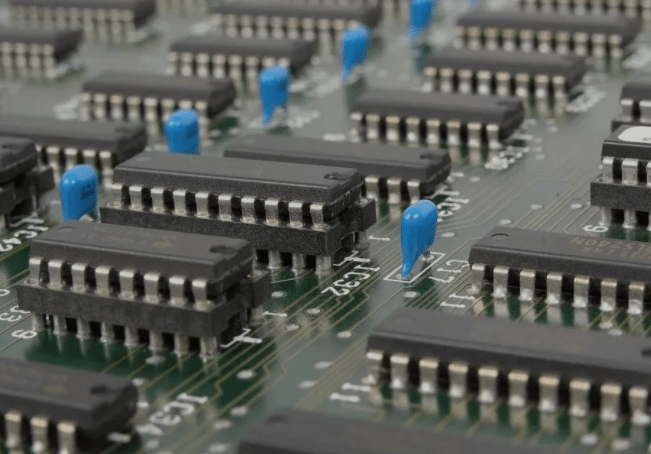
Influence de la qualité des circuits imprimés sur le brasage à la vague
- Il y a un masque de soudure vert dans le trou du composant, ce qui entraîne une mauvaise soudure dans le trou. Pour insérer les composants PTH, le trou n'est pas autorisé à avoir un masque de soudure annulaire. Le masque de soudure vert dans les trous des composants du circuit imprimé ne doit donc pas dépasser 10% de la paroi du trou, et le nombre de trous ayant un masque de soudure vert ne doit pas dépasser 5%.
- Une quantité insuffisante de cuivre est à l'origine d'un mauvais étamage dans le trou.
- Épaisseur insuffisante de cuivre, d'étain, d'or, etc. En général, l'épaisseur de la paroi du trou doit être supérieure à 18μm.
- La paroi du trou est trop rugueuse, ce qui entraîne un mauvais étamage ou une mauvaise soudure dans le trou. Si la rugosité de la paroi du trou est trop importante, certaines zones affecteront l'effet de l'application de l'étain.
- Les trous sont humides, ce qui entraîne une mauvaise soudure. Les boîtiers de circuits imprimés qui ne sont pas séchés ou refroidis après le séchage, et qui restent longtemps après le déballage, etc., provoquent de l'humidité dans les trous, ce qui entraîne une mauvaise soudure ou la formation de bulles.
- La taille de la pastille est trop petite, ce qui entraîne une mauvaise soudure. Des déconnexions ou des lacunes dans les pastilles à trous peuvent entraîner une mauvaise soudure. En général, la taille des pastilles doit être supérieure à 4 millimètres.
- L'intérieur du trou est sale, ce qui entraîne une mauvaise soudure. Un nettoyage inadéquat du circuit imprimé, tel qu'une plaque d'or non décapée, entraîne des impuretés et des résidus de saleté sur les trous et les pastilles, ce qui affecte la soudure.
- La taille du trou étant trop petite, les pièces ne peuvent pas être insérées dans le trou, ce qui entraîne un échec de la soudure.
- En raison du décalage du trou de positionnement, les pièces ne peuvent pas être insérées dans le trou, ce qui entraîne un échec de la soudure.
Analyse de défaillance de l'adhésif SMD par brasage à la vague
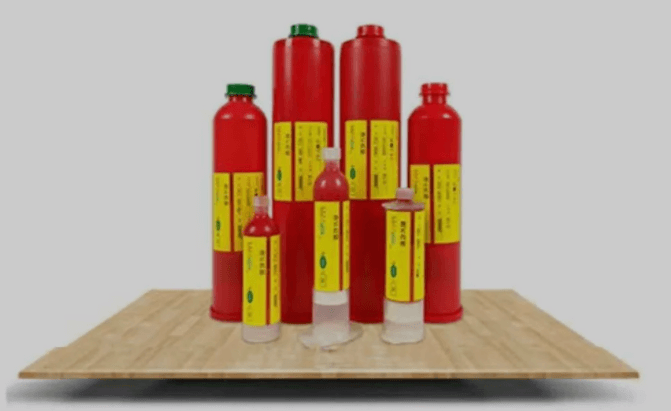
Dans le cadre du processus d'assemblage des circuits imprimés, de nombreuses usines d'électronique utilisent la colle CMS (colle rouge) pour réaliser le processus d'assemblage SMT. Au cours de ce processus, diverses composantes sont susceptibles de se détacher, en particulier le processus d'adhésif CMS dans la soudure à la vague (en particulier les diodes), ce qui pose souvent un problème de détachement.
Une solution détaillée sur les raisons et les solutions de la chute des pièces pendant le processus de soudure à la vague des adhésifs SMD. Le contenu est le suivant :
- Si le composant se détache en même temps que le masque de soudure du PCB, nous jugerons qu'il s'agit d'un problème de PCB (l'adhérence du masque de soudure n'est pas suffisante).
- Vérifiez le circuit imprimé pour voir s'il y a des rayures à l'endroit où les composants tombent. La rayure à l'endroit où le composant tombe rendra également l'adhérence du masque de soudure insuffisante, ce qui peut entraîner la chute du composant après que le circuit imprimé a passé le processus de refusion.
- Vérifiez le circuit imprimé pour voir si les composants tombent régulièrement. Si quelques composants tombent régulièrement, vous devez vous demander si le trou du pochoir adhésif SMD est bloqué ou si la quantité d'adhésif SMD est insuffisante.
- Si les composants se détachent et que l'adhésif SMD est toujours collé dessus, on peut considérer qu'il y a un problème avec le matériau d'entrée des composants ou du PCB. Nous pouvons juger qu'il y a eu un problème avec le matériau d'entrée des composants ou du circuit imprimé (comme un problème de traitement de surface du circuit imprimé ou d'oxydation des composants).
Exigences techniques pour une haute qualité de brasage à la vague
Le développement des produits électroniques entraîne une complexité croissante de l'assemblage des PCBA, de grandes différences entre les divers composants sur la carte PCB et des écarts d'assemblage plus petits entre les composants ont contribué à la large application du brasage sélectif à la vague.
Le brasage sélectif à la vague permet de réaliser certains brasages à la vague de PCBA à structure complexe, comme par exemple :
De plus en plus de composants PTH sont disponibles avec un petit pas, tel que le pas de 0,5 mm ou plus petit.
Les plages de soudure du composant PTH sont trop proches du composant SMD pour satisfaire à la conception traditionnelle du dispositif de soudure à la vague.
Composants enfichables à double face, la hauteur des composants enfichables ne peut pas correspondre à la soudure à la vague traditionnelle.
DIP soudage sélectif à la vague
DIP soudage sélectif à la vague
Par rapport au processus traditionnel de brasage à la vague, le processus de brasage sélectif à la vague réduit la consommation de flux, les éclaboussures de soudure et le coût de traitement en raison du point unique de pulvérisation de colophane.
La différence la plus évidente entre le brasage sélectif à la vague et le brasage traditionnel à la vague est que, dans le cas du brasage traditionnel à la vague, la partie inférieure du circuit imprimé est complètement immergée dans la soudure liquide, alors que, dans le cas du brasage sélectif à la vague, seule une certaine zone est en contact avec la pâte à braser. Lors du processus de brasage, la position de la soudure est fixe et le manipulateur entraîne le circuit imprimé dans toutes les directions. Le flux doit également être appliqué avant le brasage.
Contrairement au brasage à la vague, le flux n'est appliqué que sur la face inférieure du circuit imprimé à souder, et non sur l'ensemble du circuit, le brasage sélectif à la vague est réalisé en appliquant le flux, puis en préchauffant le circuit imprimé/le flux activé, et enfin en utilisant une buse de brasage. Le brasage traditionnel à l'aide d'un fer à souder artificiel nécessite un brasage point par point pour chaque point de la carte de circuit imprimé, ce qui implique un plus grand nombre d'opérateurs de brasage.
Le brasage à la vague est un mode de production industriel par lots. Différentes tailles de buses de brasage peuvent être utilisées pour le brasage par lots. En général, l'efficacité du brasage peut être améliorée des dizaines de fois par rapport au brasage manuel (en fonction de la conception de la carte de circuit imprimé spécifique).