
La production générale de circuits imprimés effectuera l'inspection complète après deux étapes : la première est l'achèvement du circuit (couche interne et couche externe) ; la seconde est l'achèvement du produit fini.
Comment vérifier le circuit après la couche interne et la couche externe ?
Mesures électriques
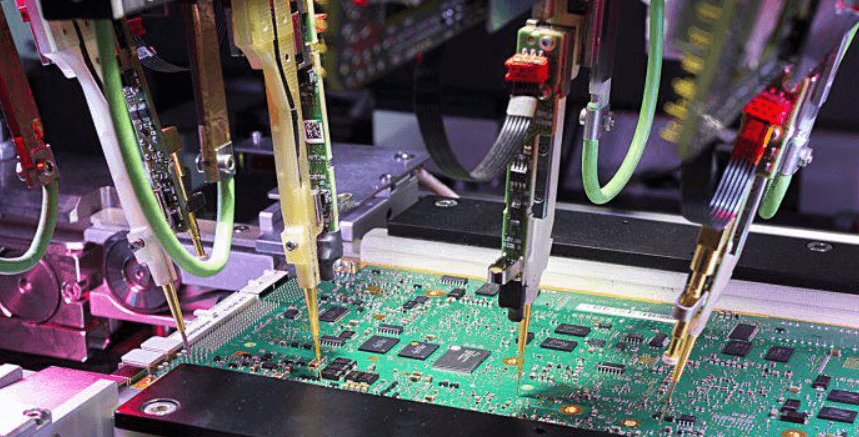
La méthode de mesure électrique est l'une des méthodes d'essai sous contrainte. Lorsque le fil de résistance métallique est soumis à une déformation par traction ou par compression, la résistance change également. Une jauge de contrainte à résistance peut être fabriquée en enroulant le fil de résistance de manière répétée dans une forme spéciale (telle qu'une grille).
Avant la mesure, la jauge de contrainte est collée sur la pièce à mesurer à l'aide d'un adhésif spécial. Lorsque l'enveloppe se déforme sous l'effet d'une charge, le fil de résistance de la jauge de contrainte se déforme avec elle, ce qui entraîne une modification de la longueur et de la section du fil de résistance, et donc une modification de sa valeur de résistance. On peut constater qu'il existe une certaine correspondance entre la variation de la résistance et la déformation.
La variation correspondante peut être mesurée à l'aide d'une jauge de contrainte à résistance électrique. La loi de Hooke ou d'autres formules théoriques permettent d'obtenir des valeurs de contrainte. Pendant la mesure électrique, les facteurs qui produisent diverses erreurs de mesure doivent être éliminés autant que possible. Par exemple, la déviation de la position de la jauge de contrainte, l'étanchéité du contact entre la jauge de contrainte et la paroi de la coquille, la qualité de la soudure entre la jauge de contrainte et le fil, le changement d'environnement et de température, etc.
Inspection visuelle
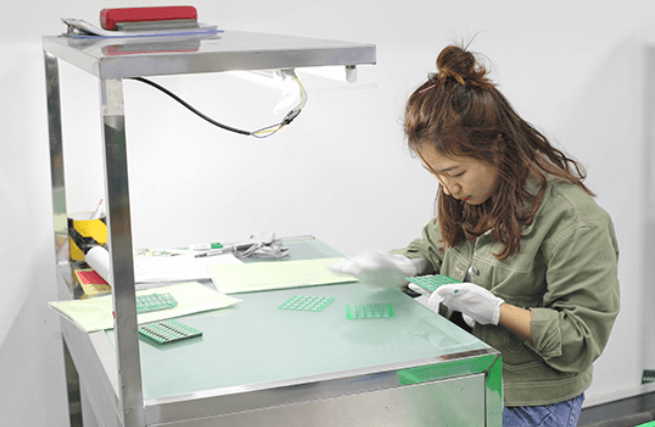
Une loupe avec un tube circulaire pour vérifier la qualité de la ligne et la précision de l'alignement. Si le trou extérieur et la qualité du revêtement doivent être inspectés, ils sont généralement confirmés à l'aide d'un oculaire 10x. Il s'agit d'un mode de fonctionnement très traditionnel, qui nécessite donc une main-d'œuvre importante. Cependant, la conception actuelle de la carte à haute densité est presque impossible à inspecter visuellement, c'est pourquoi l'AOI sera beaucoup utilisée.
AOI (Inspection optique automatisée)
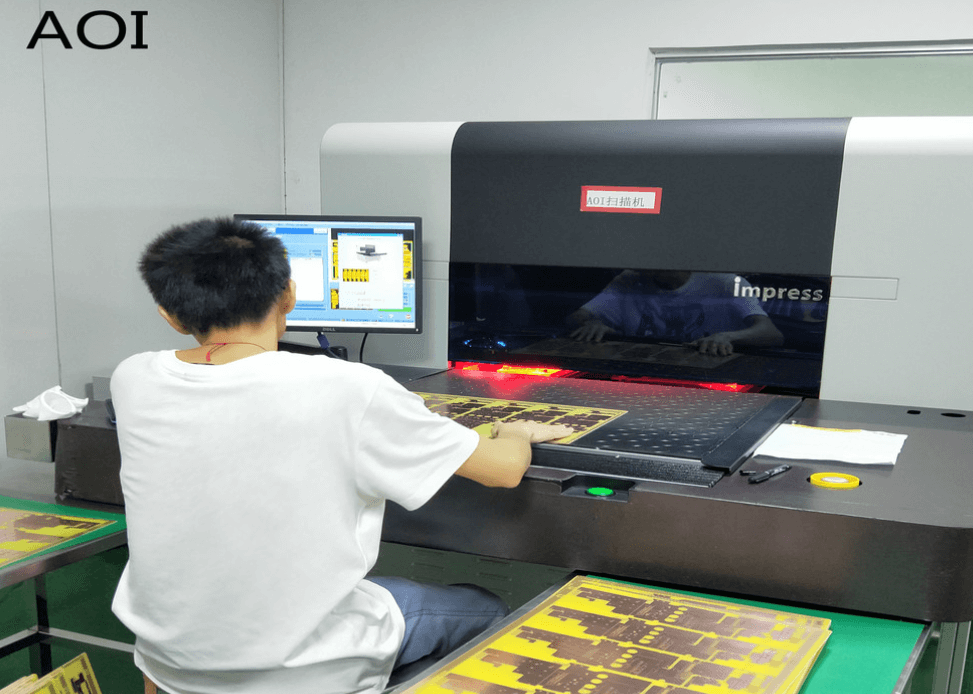
Plage appliquée AOI
Actuellement, la plupart des applications de l'AOI se concentrent encore sur la détection après l'achèvement de la ligne intérieure, mais un processus plus important pour remplacer la main-d'œuvre est la carte qui a été réalisée en finition de surface après la peinture, en particulier comme la carte BGA, qui est petite en taille, fine en ligne et grande en quantité. La demande de main-d'œuvre est à elle seule très importante.
Principe de l'AOI
Le principe de base de l'AOI est de juger si l'objet testé répond à la norme en comparant s'il y a une grande différence entre l'objet testé et l'image standard en utilisant la technologie de l'image. Par conséquent, la qualité de l'AOI dépend de la résolution de l'image, de la capacité d'imagerie et de la technologie de discrimination de l'image. Au début, l'IOI était principalement utilisée pour inspecter les défauts de l'impression de surface des emballages de circuits intégrés.
Avec l'évolution de la technologie, elle est désormais utilisée dans l'assemblage SMT (technologie de montage en surface) en ligne pour détecter la qualité des pièces sur le circuit imprimé après l'assemblage de la soudure (assemblage du PCB) ou pour vérifier si l'impression de la pâte à braser est conforme à la norme. Le plus grand avantage de l'AOI est qu'il peut remplacer l'inspection visuelle manuelle avant et après le four SMT, et qu'il peut juger les pièces SMT et les défauts d'assemblage avec plus de précision que l'œil humain.