
Einführung in die Wellenlöttechnik
Das DIP-Plug-in- und SMD-Klebeverfahren, das spezielle Wellenlöten, ist einer der wichtigen Prozesse der modernen Elektronikfertigung in der Leiterplattenbestückungsindustrie. Obwohl es von der SMT-Technologie beeinflusst wurde, gibt es immer noch eine ganze Reihe elektronischer Komponenten, die nicht vollständig ersetzt werden können durch SMT-Verpackungstechnik, wie z. B. hohe Zuverlässigkeitsanforderungen an die Stecker und Steckverbinder, einige Hochleistungs-Elektrolytkondensatoren. Daher wird das Wellenlöten auch im Bereich der Elektronikfertigung eine wichtige Rolle spielen.
Wellenlöten ist eine gängige automatische Löttechnologie in der Elektronikindustrie. Es zeichnet sich durch zuverlässige Lötqualität, gutes Aussehen, gute Lötkonsistenz, einfache Bedienung, Energieeinsparung und Arbeitserleichterung aus.
Technische Anforderungen für eine hohe Qualitätskontrolle von
WellenlötenÜberblick über das DIP-Wellenlöten
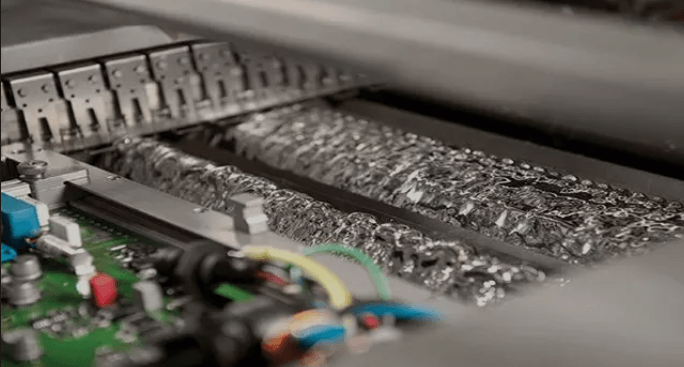
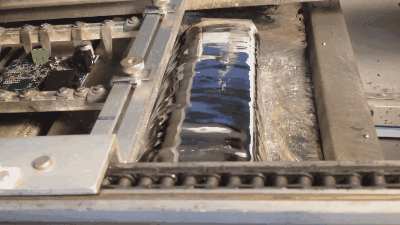
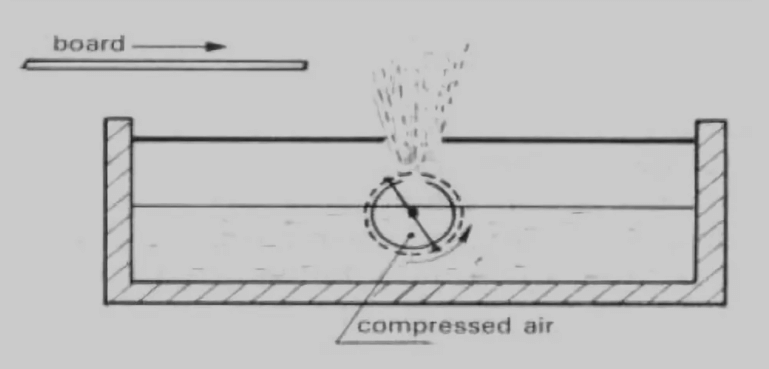
Wellenlöten ist ein Lötprozess, bei dem das geschmolzene flüssige Lot mit Hilfe einer Pumpe eine spezifische Lötwelle auf der Oberfläche des Lottanks bildet und die Leiterplatte mit den Bauteilen auf die Übertragungskette gelegt wird, die Lötverbindung entsteht durch Durchdringen in einem bestimmten Winkel und einer bestimmten Eintauchtiefe.
Wellenlöten wird verwendet, um bestückte Leiterplatten in einer PCBA-Serienfertigung herzustellen. Es wird Wellenlöten genannt, da es sich um ein wellenartiges Löten handelt. Wird hauptsächlich zum Löten von SMD-Klebstoffen (roter Kleber) für Durchgangslochkomponenten und SMD-Komponenten verwendet. Im letzteren Fall werden die Komponenten und der Klebstoff vor dem Löten durch den geschmolzenen Lötofen und durch die SMT-Platzierungsmaschine auf der Oberfläche des gedruckten Bauteils befestigt Leiterplatte (PCB).
Beim Wellenlöten wird die Lötoberfläche der steckbaren PCBA-Leiterplatte direkt mit dem flüssigen Hochtemperatur-Zinn in Kontakt gebracht, um den Zweck des Lötens zu erreichen, das flüssige Hochtemperatur-Zinn eine Abschrägung aufrechtzuerhalten und durch die spezielle Vorrichtung eine ähnliche Form zu bilden Phänomen der Welle flüssigen Zinns, sogenanntes „Wellenlöten“.
Unten sehen Sie ein schematisches Diagramm, das die Welle geschmolzener Lotpaste zeigt, die durch die Unterseite der Platine fließt und dafür sorgt, dass das PCB-Pad und die Bauteilstifte vollständig verlötet und fest verbunden werden.
Kontrollanforderungen
Der Prozess des Wellenlötens kann hauptsächlich in die folgenden Phasen unterteilt werden: Montage der Vorrichtung, Auftragen des Flussmittels, Vorwärmen (Temperatur 90–100 °C, Länge 1–1.2 m), Löten und Abkühlen.
1. Vorrichtung installieren:
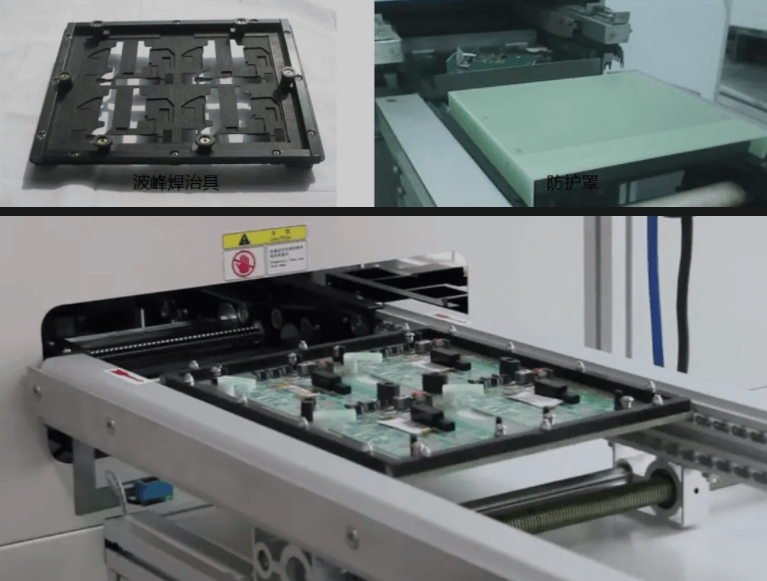
Wellenlöten erfordert eine hohe Ebenheit der Leiterplatte, und die Dicke der Leiterplatte von elektrischen Automobilkomponenten beträgt im Allgemeinen nur 1.6 mm, sodass die Verformungsanforderungen selbst sehr hoch sind. Beim Wellenlöten sollte dem Grad der thermischen Verformungskontrolle mehr Aufmerksamkeit geschenkt werden. Die auf der zu lötenden Leiterplatte installierte Klemmvorrichtung kann den Grad der thermischen Verformung des Substrats begrenzen und das Auftreten von Lötphänomenen verhindern, um so die Stabilität des Löteffekts sicherzustellen, was besonders wichtig für die dünnere Leiterplatte ist. Wenn die Da beim Wellenlöten häufig verspritzte Zinnreste auf der Leiterplatte zurückbleiben, kann es in Betracht gezogen werden, eine Schutzabdeckung auf der Vorrichtung anzubringen. Gleichzeitig muss auch darauf geachtet werden, ob das Gerät regelmäßig gereinigt wird.
2. Beschichtungsflussmittel:
Die Funktion des Flusses ist wie folgt:
● Reinigen Sie das Oxid, das möglicherweise auf der Oberfläche der PCBA-Platinen vorhanden ist, die gelötet werden müssen.
● Verhindern Sie die erneute Oxidation der Metalloberfläche.
● Reduzieren Sie die Oberflächenspannung von flüssigem Lot und verbessern Sie die Diffusionsfähigkeit.
Bei der allgemeinen Verwendung von Sprühsystemen zum Flussmittelspritzen muss der Prozess auf die Kontrolle der Beschichtungsmenge und Gleichmäßigkeit konzentriert werden, d Die Beschichtung kann zu einer unzureichenden Aktivierung der Pads führen, was zu Fehllötungen und schlechten Lötergebnissen führt.
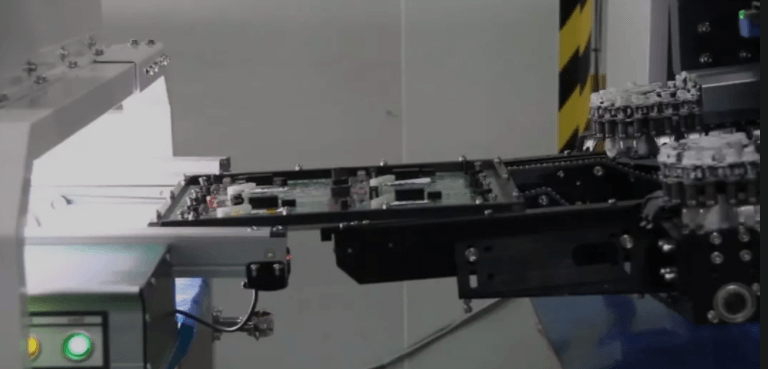
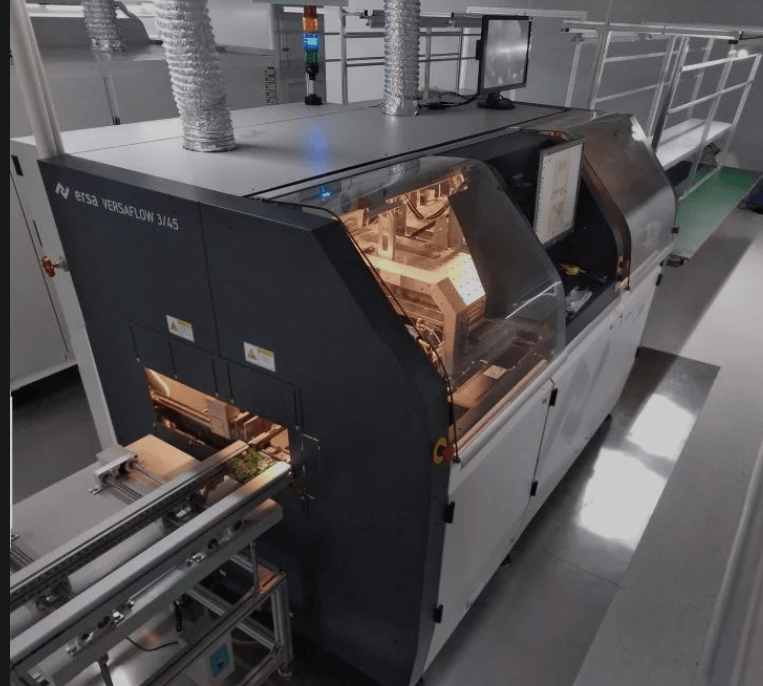
Die wichtigsten Kontrollpunkte sind wie folgt:
Zu den wichtigen Überwachungsparametern, die sich auf die Flussmittelbeschichtung auswirken, gehören Luftdruck, spezifisches Gewicht (Konzentration) des Flussmittels, Übertragungsgeschwindigkeit usw. Diese Parameter müssen bei der ersten Inspektion berücksichtigt werden.
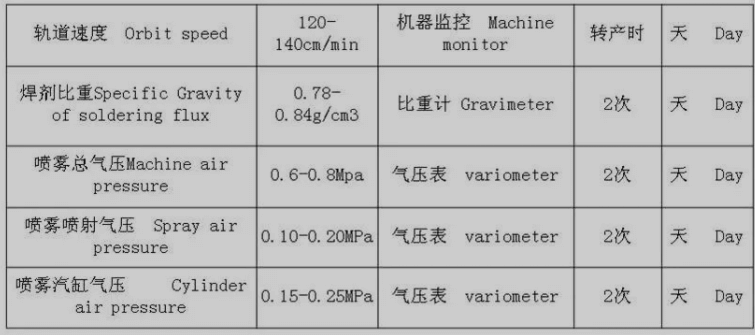
Für eine gleichmäßige Flussmittelbeschichtung kann Faxpapier auf die Unterseite der Leiterplatte geklebt werden. Durch den Vergleich der Fläche und Dichte der Flussmittelspritzspuren mit Standardzeichnungen kann eine Sichtprüfung durchgeführt werden. Mit dieser Methode kann die Sprühmenge quantifiziert werden, indem vor und nach dem Sprühen gewogen und die Gewichtsänderung berechnet wird, die als Referenz für die Beurteilung verwendet werden kann.
3. Vorwärmen:
Zu den Funktionen des Vorheizens gehören hauptsächlich:
Langsame Verdunstung des Flussmittels
Eine unzureichende Vorwärmung kann dazu führen, dass das flüssige Lösungsmittel im Flussmittel heftig verdampft, wenn es den Höhepunkt der Welle erreicht, was zu Lotspritzern und Zinnschlacke führt; Zu starkes Vorwärmen führt dazu, dass die Wirkstoffe des Flussmittels vorzeitig verdampfen und die Benetzungswirkung verloren geht, was zu Brückenbildung oder Spitzenbildung beim Löten führt.
Reduzieren Sie die beim Löten entstehende thermische Belastung
Bei unzureichender Vorwärmung kann es durch thermische Belastung durch plötzliche Hitze beim Löten zu Schäden an einigen Bauteilen kommen.
Wie oben erwähnt sind die kritischen Kontrollpunkte für diesen Prozess die Vorwärmtemperatur und die Vorwärmzeit.
Die allgemeine Vorheiztemperatur beträgt 90–130 °C und die Vorheizzeit 1–3 Minuten. Der Vorheizvorgang ist gut kontrolliert, was hilfreich ist, um schlechtes Löten zu verhindern, die thermische Auswirkung der Lötwellenspitze auf das Substrat zu reduzieren und effektiv zu lösen die Verformung, Delamination und Verformung von Leiterplatten beim Leiterplattenlötprozess.
4.Löten:
Lötprozess:
(1) Die Leiterplatte im Eingangsbereich beginnt ab einem bestimmten Winkel und in einer bestimmten Tiefe mit der Wellenspitze in Kontakt zu kommen.
(2) Der Wärmeübertragungsbereich liegt zwischen dem Eintrittsbereich und dem Trennbereich und die Leiterplatte steht in direktem Kontakt mit der Lötpaste. Obwohl Teile, die mit geschmolzenem Zinn in Berührung kommen, sofort die Temperatur der Lötpaste erreichen können, ist für ein besseres Löten mehr Zeit erforderlich.
(2)In der Austrittszone wird die überschüssige Lotpaste zurück in den Lotpastenkanal gezogen.
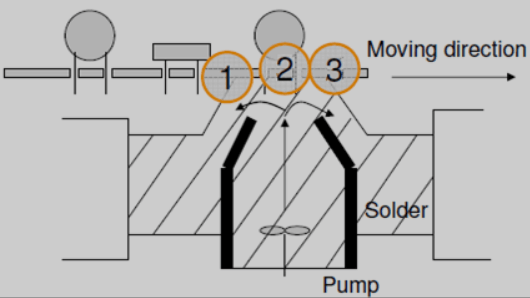
Beim Lötprozess gibt es viele Faktoren, die die Lötqualität beeinflussen. Zu den Parametern, auf die geachtet werden muss, gehören Löttemperatur, Übertragungsgeschwindigkeit, Umlaufwinkel, Wellenspitzenhöhe usw.
- Löttemperatur: Wenn die Schweißtemperatur zu niedrig ist, verschlechtern sich die Ausdehnungsgeschwindigkeit und die Benetzbarkeit des Lots, so dass das Lötpad oder die Bauteilstifte nicht vollständig benetzbar sind, was zu Fehlern wie schlechter Lötung führt. Wenn die Löttemperatur zu hoch ist, beschleunigt sich die Oxidation der Pads und Stifte der Komponenten, was leicht zu Fehllötungen führen kann.
- Übertragungsgeschwindigkeit: Die Lotpastenwelle in der Abszisionszone sollte möglichst gleichmäßig sein, daher sollte die Geschwindigkeit des Förderbandes nicht zu hoch sein.
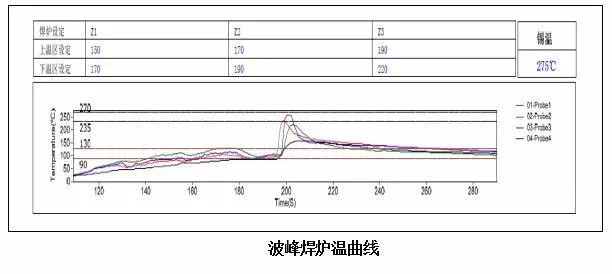
Normale Parameter des Wellenlötens: Ofentemperatur 275℃, Kettengeschwindigkeit 1300 cm/min, relativ stabile Temperaturkurve des Wellenlötofens (wie in der Abbildung unten dargestellt).
- Spurwinkel: Die Kontaktzeit zwischen der Leiterplatte und dem Wellenkamm kann durch Anpassen des Winkels der Spur gesteuert werden, und die richtige Neigung trägt dazu bei, das flüssige Lot schneller von der Leiterplatte zu trennen. Wenn der Neigungswinkel zu klein ist, entsteht leicht eine Brücke. Der Neigungswinkel ist zu groß, was zwar zur Beseitigung der Brücke beiträgt, aber die Lotpaste ist zu klein, was leicht zu Fehllötungen führen kann. Die Orbitalneigung sollte zwischen 5° und 7° kontrolliert werden.
- Wellenkammhöhe Die Wellenkammhöhe bezieht sich auf die Lötpastenhöhe der Leiterplatte beim Wellenlöten, die normalerweise auf 1/2 bis 2/3 der Dicke der Leiterplatte eingestellt wird. Eine zu hohe Kammhöhe führt dazu, dass geschmolzenes Lot auf die Oberfläche der Leiterplatte fließt und eine „Zinnverbindung“ bildet. Durch die Lötarbeitszeit kann sich die Höhe des Wellenberges verändern, was im Lötprozess entsprechend korrigiert werden sollte. Die am häufigsten verwendeten Werkzeuge zur Messung der Höhe des Wellenkamms sind Tiefenmesser oder Hochtemperaturglas.
Der Lötprozess ist ein thermischer Prozess, der eine gute Lötwirkung hat und bei dem Lotformel, Flussmittel, Komponenten- und Leiterplattenanpassung sowie Design- und Prozesskontrollparameter berücksichtigt werden müssen. Für ein schlechtes Ergebnis kann es mehrere Gründe geben. Als nächstes haben wir einige praktische und gängige Bad-Wave-Lötverfahren, Analysemethoden für die Ursachen und Verbesserungsvorschläge zusammengestellt.
Überbrückung
Brücken sind benachbarte Lötpads, die nicht durch Lötpaste miteinander verbunden werden sollten. Diese Verbindung führt zwangsläufig zu einem Stromausfall.
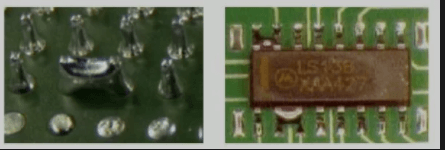
Die Verhinderung von Brückenbildung sollte bei der Quelle – dem Design – beginnen, daher ist die DFM-Analyse besonders wichtig. Wenn PTH-Komponenten mit einem Abstand von mindestens 2 mm ausgewählt werden, darf die Eindringtiefe der Lötstifte 2 mm nicht überschreiten, der Abstand der Kupferringe darf nicht weniger als 0.5 mm betragen und zwischen den Kupferringen muss eine weiße Lötmaske angebracht werden.
Wenn das Rastermaß des Bauteils zu klein und der Abstand zwischen den Kupferringen zu klein ist, empfiehlt es sich, die Lötstifte auf 0.5 mm herauszuschneiden und an entsprechender Stelle einen Zinndraht (Titanlegierung, Weißblech-Nickelbeschichtung) hinzuzufügen Position im Tablett, um das Risiko einer Brückenbildung zu verringern.
Niedrige Temperatur der geschmolzenen Lotpaste, die Fließfähigkeit der geschmolzenen Lotpaste ist schlecht, was zu Brückenbildung führt; Eine niedrige Vorwärmtemperatur und eine unzureichende Löttemperatur führen ebenfalls zu Brückenbildung.
Die Kettengeschwindigkeit sollte angemessen sein. Eine zu niedrige Kettengeschwindigkeit kann den Flussmittelverbrauch beschleunigen, was zu einer verminderten Benetzung des Lots und damit zu Brückenbildung führt.
Der Austausch eines aktiveren Flussmittels trägt dazu bei, die Brückenbildung zu reduzieren, da das aktive Flussmittel die Benetzbarkeit erhöht.
Kalte Gelenke
Kalte Verbindungen sind auf mangelnde Wärme und andere Gründe zurückzuführen, weshalb die Lötstelle schlecht benetzt, grau und faltig erscheint.
Solche Defekte sind meist darauf zurückzuführen, dass die Lötzeit aufgrund mangelnder Hitze zu kurz wird und graue Lötstellen entstehen. Eine entsprechende Verlängerung der Lötzeit, die Anpassung der Vorheiztemperatur und der Schmelztemperatur des Lotes sind hilfreich, um den Defekt zu beheben. Wenn die Lötstelle gebrochen und uneben erscheint, liegt dies meist daran, dass das Bauteil vibriert, wenn das Lot kurz vor dem Abkühlen steht und sich bilden soll Lötstelle. Achten Sie in diesem Fall darauf, ob ungewöhnliche Vibrationen der Sperrklinken auftreten. Auch Oxidation oder Verschmutzung der Lötoberfläche kann zu Kaltstellen führen, was eine strenge Kontrolle des Schutzes während der Lagerung und des Transports eingehender Materialien erfordert.
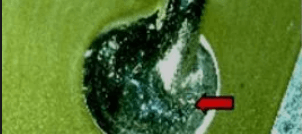
Solche Defekte sind meist darauf zurückzuführen, dass die Lötzeit aufgrund mangelnder Hitze zu kurz wird und graue Lötstellen entstehen. Eine entsprechende Verlängerung der Lötzeit, die Anpassung der Vorheiztemperatur und der Schmelztemperatur des Lotes sind hilfreich, um den Defekt zu beheben. Wenn die Lötstelle gebrochen und uneben erscheint, liegt dies meist daran, dass das Bauteil vibriert, wenn das Lot kurz vor dem Abkühlen steht und sich bilden soll Lötstelle. Achten Sie in diesem Fall darauf, ob ungewöhnliche Vibrationen der Sperrklinken auftreten. Auch Oxidation oder Verschmutzung der Lötoberfläche kann zu Kaltstellen führen, was eine strenge Kontrolle des Schutzes während der Lagerung und des Transports eingehender Materialien erfordert.
Flussmittelrückstände
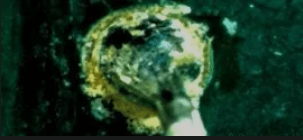
Flussmittelrückstände entstehen, wenn das Flussmittel nicht vollständig aus dem Lot entfernt wird. Korrosion des Flussmittels beeinträchtigt die Zuverlässigkeit der Lötverbindung.
Der Flussmittelrückstand lässt sich reduzieren, indem man die Flussmittelsprühmenge reduziert oder die Vorwärmtemperatur entsprechend erhöht und den Flussmittelverbrauch erhöht.
Der Feststoffgehalt des Kolophoniumharzes im Flussmittel ist zu hoch oder die Qualität ist nicht gut, es kann leicht zu zu großen Rückständen kommen und das Flussmittel entsprechend dem Produkt ersetzt werden.
Eine Verlängerung der Lötzeit zur Erhöhung des Flussmittelverbrauchs kann auch Flussmittelrückstände reduzieren.
Der Flussmittelrückstand lässt sich reduzieren, indem man die Flussmittelsprühmenge reduziert oder die Vorwärmtemperatur entsprechend erhöht und den Flussmittelverbrauch erhöht.
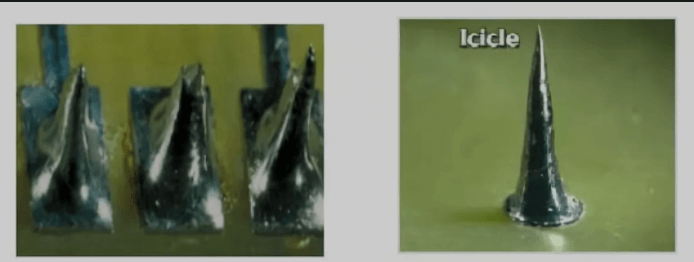
Fahrräder
Ein Licicle ist eine abnormale konische oder nagelförmige Verbindung. Der Hauptgrund für das Ziehen der Spitze liegt darin, dass sich das Lot beim Abkühlen nicht zusammenzieht. Solche Lötstellen können während der Systemmontage zu nahe an der angrenzenden Platte liegen, um die Mindestanforderungen an den elektrischen Abstand zu verletzen oder einen Kurzschluss zu verursachen.
Lcicle hat einen großen direkten Zusammenhang mit der Temperatur, die Vorwärmtemperatur ist niedrig, eine niedrige Lotschmelztemperatur führt dazu, dass aufgrund unzureichender Temperatur nach dem Höhepunkt die Lotpastenschmelze nicht effektiv schrumpfen kann. Die niedrige Schmelztemperatur erhöht die Viskosität des geschmolzenen Lotes und verstärkt die Bildung von Eiszapfen. Es wird empfohlen, die gemessene Temperaturkurve zurückzusetzen.
Flux hat auch viel mit Lcicle zu tun. Wenn die Flussmittelaktivität nicht ausreicht oder die Konzentration abnimmt, kann das Flussmittel nicht desoxidieren und die Oberflächenspannung verringern, so dass das geschmolzene Lot beim Verlassen des Zinnofens nicht effektiv schrumpfen kann. Die Erhöhung der Flussmittelkonzentration, der Aktivität und der Sprühmenge, die Erhöhung des Flussmittelsprühdrucks und die Verbesserung seiner Penetration sind allesamt hilfreich bei der Eliminierung von Lcicle. Wenn die Kette zu schnell läuft, wird überschüssiges Lot möglicherweise nicht zum Lötofen zurückgezogen, was zu Lcicle.Individual Due führt Aufgrund der durch den Eiszapfen verursachten Länge der Lötstifte sollten die Lötstifte gekürzt werden. Es wird empfohlen, dass die Eindringtiefe (L) der Lötstifte nicht mehr als 2 mm beträgt.
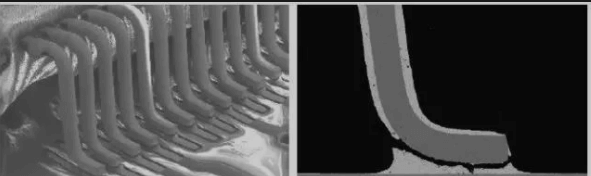
Der Stift des QFP ist abgeblättert
Abblättern der QFP-Stifte aufgrund unzureichender Lötung. Nachlassende Verbindungsfestigkeit aufgrund unzureichender Lötung. Beim Wellenlöten schmilzt der Reflow-Lötabschnitt wieder, und die Verformung des Substrats während des Lötens und der Druck während der Montage führen dazu, dass sich die Verbindung ablöst. Drucken Sie die richtige Menge Lot aus ( Schablonendicke, Öffnungsbereich) Passen Sie den Designbereich der Lötpads an (um sicherzustellen, dass vollständige Lötverbindungen gebildet werden).
Misslöten
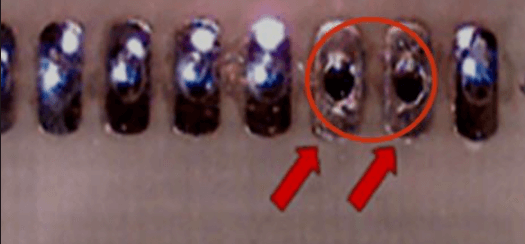
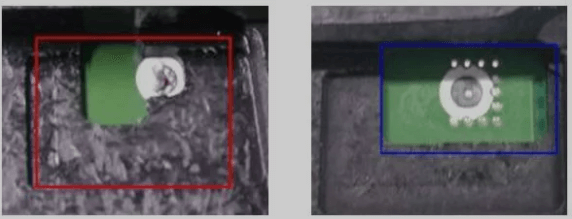
Die Lötpaste benetzt die Lötstifte und -pads nicht und bildet keine wirksame Lötverbindung.
Wenn die Länge des Lötstifts geringer ist als die Dicke der Leiterplatte, kommt es höchstwahrscheinlich zu mangelhafter und fehlender Lötung. Um eine gute DFM-Leistung zu erzielen, wählen Sie daher Komponenten mit Lötstiften aus, die mindestens (L) 0.5 mm durch die Lötoberfläche eindringen können. Wenn zwischen der Unterseite der Durchgangslochkomponenten und der Leiterplattenoberfläche kein Spalt vorhanden ist, kann das durch das Flussmittel bei hoher Temperatur verdampfte Gas nicht entweichen, sondern verbleibt im Loch und verhindert, dass das Lot die Lochwand benetzt . Daher müssen Komponenten mit Lücken ausgewählt werden. Oxidation und Verschmutzung von Lötstiften und Durchgangslöchern verringern deren Lötbarkeit und führen schließlich zu fehlenden Lötstellen. Daher ist der Schutz des eingehenden Materials eine wichtige Maßnahme zur Sicherstellung der Lötqualität. Auch der Abschattungseffekt der Kammwannen kann zu fehlenden Lötstellen führen. In diesem Fall können eine Verdünnung der Wanne, eine Vergrößerung der Öffnung der Wanne (der Abstand zwischen dem Lötpad und der Außenwand der Wanne sollte nicht weniger als 2.5 mm betragen) und die Verwendung dünnerer Titanlegierungsmaterialien das fehlende Löten verbessern.
Die Lotpaste ist nicht vollständig mit PTH-Komponenten gefüllt
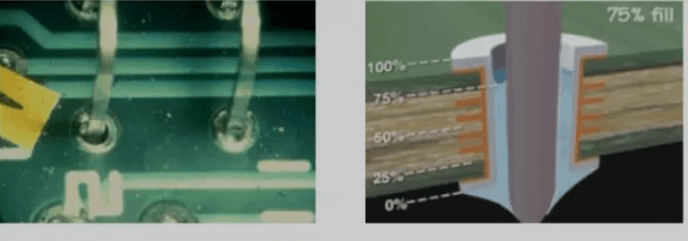
Eine unzureichende Lotpastenfüllung im Durchgangsloch bedeutet, dass die Lotfüllhöhe im Loch nicht den IPC-Anforderungen (50 % oder 75 % der Leiterplattendicke) oder nicht den Kundenanforderungen entspricht, was sich auf die Zuverlässigkeit des Lötens auswirkt.
Wenn der Defekt immer am selben Bauteil auftritt, kann die Ursache darin liegen, dass das Wannendesign einen Abschattungseffekt hat (zu wenig Platz zwischen der Außenwand der Vorrichtung und der gelöteten Oberfläche), was die Kontaktfläche zwischen der geschmolzenen Lotpaste und verringert die zu lötende Oberfläche. Die Verbesserungsmaßnahmen an dieser Stelle bestehen darin, die Palette teilweise zu verdünnen (synthetisches Steinmaterial mit einer Mindestdicke von 0.5 mm) oder eine dünnere Titanlegierung (mit einer Mindestdicke von 0.2 mm) zu verwenden.
Auch Oxidation und Verschmutzung der Lötfläche führen dazu, dass nicht genügend Lotpaste zum Löten vorhanden ist. Zu diesem Zeitpunkt sollte eine Elementaranalyse am Bauteilstift oder an der Oberfläche der Lochwand durchgeführt werden, um die Schadstoffe und Verschmutzungsquellen herauszufinden. Natürlich wird die Wahl eines aktiveren Flussmittels das Problem lindern.
Die Lochgröße stimmt nicht überein und auch die Verbindung zwischen Durchgangsloch und großer geerdeter Kupferfolie führt insbesondere bei großen Elektrolytkondensatoren zu einer unzureichenden Füllung. Diese Situation muss durch DFM-Design im Voraus verbessert werden.
Auch die Temperatur spielt eine Rolle. Bei unzureichender Vorwärmung nimmt die Flussmittelaktivität ab; Eine unzureichende Löttemperatur führt zu einer unzureichenden Füllung. Dies erfordert eine Erhöhung der Temperatur und eine Neueinstellung der Löttemperaturkurve.
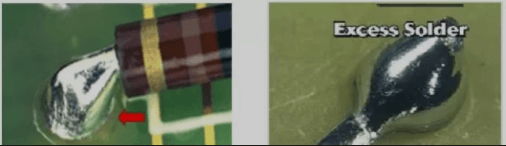
Überschüssiges Lot
Das Merkmal von überschüssigem Lot ist, dass das Lot den Lötstift vollständig umhüllt und der Benetzungswinkel größer als 90 Grad ist.
Wenn es sich bei dem überschüssigen Lot um die gesamte Charge handelt, ist die erste Prüfung der Temperaturfaktor. Eine zu niedrige Vorwärmtemperatur führt zu einer hohen Viskosität des überschüssigen Lots. Es wird empfohlen, die Löttemperaturkurve erneut zu optimieren.
Wenn der Kupfergehalt im Lötofen zu hoch ist, erhöht sich auch die geschmolzene Viskosität des Zinns im Zinnofen, was zu überschüssigem Lot führt. Es wird empfohlen, den Kupfergehalt der geschmolzenen Lotpaste regelmäßig zu überprüfen, um sicherzustellen, dass der Kupfergehalt innerhalb eines kontrollierbaren Bereichs liegt.
Wenn die Geräteparameter normal sind, sollte die Lötbarkeit der Leiterplatte berücksichtigt werden. Aufgrund übermäßiger Oxidation und Verschmutzung der Pads und Löcher ist die Lötbarkeit sehr schlecht, was dazu führt, dass das überschüssige Lot die Lötfläche nicht vollständig benetzen kann und nur eine Umhüllung bilden kann. In diesem Fall wird empfohlen, die Lötbarkeit von Leiterplatten zu analysieren. Bei Bedarf können SEM- und EDX-Tests hinzugefügt werden, um den Leiterplattenhersteller dazu zu bewegen, den Herstellungsprozess zu verbessern, um die Qualität der Leiterplatte und den Transportschutz zu verbessern.
Auch eine verringerte Flussmittelaktivität kann diesen Defekt verursachen, da das Flussmittel mit geringer Aktivität seine Funktion nicht mehr erfüllen kann. Es wird empfohlen, das Flussmittel zu diesem Zeitpunkt auszutauschen.
Einfluss der Leiterplattenqualität auf das Wellenlöten
- Im Bauteilloch befindet sich eine grüne Lötmaske, die zu einer schlechten Lötplattierung im Loch führt. Müssen die PTH-Komponenten eingesetzt werden, darf das Loch keine ringförmige Lötstoppmaske haben, daher sollte die grüne Lötstoppmaske in den PCB-Komponentenlöchern 10 % der Lochwand nicht überschreiten und die Anzahl der Löcher, die eine grüne Lötstoppmaske haben, sollte dies nicht überschreiten 5 % überschreiten.
- Eine unzureichende Kupferbeschichtung führt zu einer schlechten Verzinnung des Lochs.
- Unzureichende Dicke von Kupfer, Zinn, Gold usw. Im Allgemeinen sollte die Wandstärke des Lochs mehr als 18 μm betragen.
- Die Lochwand ist zu rau, was zu einer mangelhaften Verzinnung oder mangelhaften Lötung im Loch führt. Wenn die Rauheit der Lochwand zu groß ist, beeinträchtigen einige Bereiche die Wirkung des Zinnauftrags.
- Die Löcher sind feucht, was zu einer schlechten Lötung führt. Leiterplattenverpackungen, die nach dem Trocknen nicht getrocknet oder gekühlt werden und nach dem Auspacken usw. längere Zeit stehen bleiben, führen zu Feuchtigkeit in den Löchern, was zu schlechter Lötung oder Blasenbildung führt.
- Das Pad ist zu klein, was zu einer schlechten Lötung führt. Unterbrechungen oder Lücken in den Lochpads können zu einer schlechten Lötung führen. Im Allgemeinen sollte die Größe der Pads größer als 4 mm sein.
- Die Innenseite des Lochs ist verschmutzt, was zu einer schlechten Lötung führt. Eine unzureichende Reinigung der Leiterplatte, z. B. ungebeizte Goldplatten, führt zu Verunreinigungen und Schmutzrückständen auf Löchern und Pads, die das Löten beeinträchtigen.
- Da die Lochgröße zu klein ist, können die Teile nicht in das Loch eingeführt werden, was zu einem Lötfehler führt.
- Aufgrund des Versatzes des Positionierungslochs können die Teile nicht in das Loch eingeführt werden, was zu einem Lötfehler führt.
Fehleranalyse von SMD-Kleber durch Wellenlöten
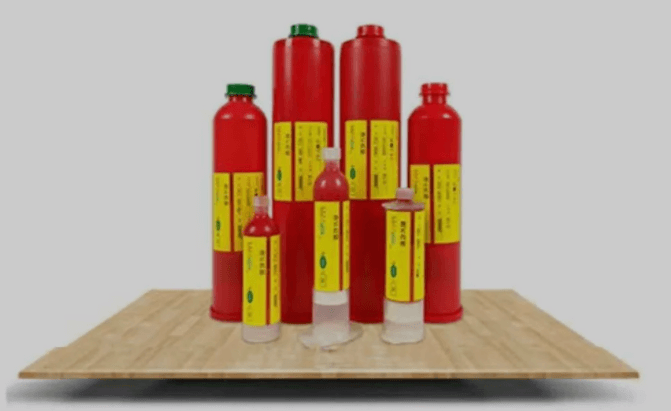
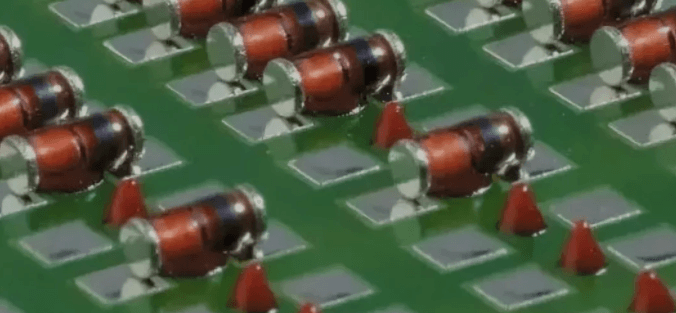
Bei der Herstellung von Leiterplattenbestückungsprozessen verwenden viele Elektronikfabriken das SMD-Klebstoffverfahren (roter Kleber), um den SMT-Bestückungsprozess durchzuführen. Bei diesem Prozess tritt das Problem des Abfallens verschiedener Komponenten auf, insbesondere beim SMD-Klebeprozess beim Wellenlöten (insbesondere bei Dioden) tritt häufig das Problem des Abfallens auf.
Eine detaillierte Lösung für die Gründe und Lösungen für das Abfallen von Teilen beim Wellenlöten des SMD-Klebeprozesses. Der Inhalt ist wie folgt:
- Wenn das Bauteil zusammen mit der Lötstoppmaske von der Leiterplatte abfällt, beurteilen wir das PCB-Problem (die Haftung der Lötstoppmaske reicht nicht aus).
- Überprüfen Sie die Leiterplatte auf Kratzer an der Stelle, an der die Komponenten abfallen. Die Kratzstelle, an der das Bauteil abfällt, führt auch dazu, dass die Haftung der Lötstoppmaske unzureichend ist, was dazu führen kann, dass das Bauteil nach dem Reflow-Prozess der Leiterplatte herunterfällt.
- Überprüfen Sie die Leiterplatte, um festzustellen, ob die Komponenten regelmäßig herunterfallen. Wenn es darum geht, ein paar Bauteile fallen zu lassen, müssen Sie überlegen, ob das Loch der SMD-Klebeschablone verstopft ist und die Menge des SMD-Klebers zu gering ist.
- Wenn die Bauteile abfallen und der SMD-Kleber noch daran klebt. Wir können davon ausgehen, dass ein Problem mit dem eingehenden Material der Komponenten oder der Leiterplatte vorliegt (z. B. ein Problem mit der Oberflächenbehandlung der Leiterplatte oder eine Oxidation der Komponenten).
Technische Anforderungen für eine hohe Qualität des Wellenlötens
Die Weiterentwicklung elektronischer Produkte führt zu einer zunehmenden Komplexität der PCBA-Montage. Große Unterschiede zwischen den verschiedenen Komponentenpaketen auf der Leiterplatte und kleinere Montagelücken zwischen den Komponenten haben zur breiten Anwendung des selektiven Wellenlötens beigetragen.
Selektives Wellenlöten kann einige PCBA-Wellenlöten mit komplexer Struktur vervollständigen, wie zum Beispiel:
Immer mehr PTH-Komponenten sind mit kleinem Rastermaß erhältlich, beispielsweise mit einem Rastermaß von 0.5 mm und kleiner.
Die Lötpads der PTH-Komponente sind zu nah an der SMD-Komponente, um dem traditionellen Design einer Wellenlötvorrichtung zu entsprechen.
Doppelseitige Steckbauteile, die Höhe der Steckbauteile kann nicht dem herkömmlichen Wellenlöten entsprechen.
DIP-Selektivwellenlöten
DIP-Selektivwellenlöten
Im Vergleich zum herkömmlichen Wellenlötverfahren reduziert das selektive Wellenlötverfahren den Flussmittelverbrauch, reduziert das Spritzen von Lot und die Verarbeitungskosten aufgrund des Kolophoniumsprühens an einem einzigen Punkt.
Der offensichtlichste Unterschied zwischen selektivem Wellenlöten und herkömmlichem Wellenlöten besteht darin, dass beim herkömmlichen Wellenlöten der untere Teil der Leiterplatte vollständig in das flüssige Lot eingetaucht ist, während beim selektiven Wellenlöten nur ein bestimmter Bereich mit der Lotpaste in Kontakt kommt. Beim Lötvorgang wird die Position des Lotes fixiert und der Manipulator bewegt die Leiterplatte in alle Richtungen. Vor dem Löten muss außerdem Flussmittel aufgetragen werden.
Im Gegensatz zum Wellenlöten wird das Flussmittel nur auf die Unterseite der zu lötenden Leiterplatte aufgetragen, nicht auf die gesamte Leiterplatte. Beim selektiven Wellenlöten erfolgt das Auftragen von Flussmittel, das anschließende Vorwärmen der Leiterplatte bzw. des aktivierten Flussmittels und der anschließende Einsatz einer Lötdüse . Das traditionelle Löten mit künstlichem Lötkolben erfordert ein Punkt-zu-Punkt-Löten für jeden Punkt der Leiterplatte, sodass es mehr Lötbetreiber gibt.
Die Auswahl des Wellenlötens ist ein Produktionslinientyp des industriellen Batch-Produktionsmodus. Für das Chargenlöten können unterschiedlich große Lötdüsen verwendet werden. Normalerweise kann die Löteffizienz um ein Vielfaches verbessert werden als beim manuellen Löten (abhängig vom Design der jeweiligen Leiterplatte).