
1. Einführung in BGA
BGA ist ein in Kugelgitterform verpacktes Gerät. Es erschien Anfang der 1990er Jahre. Aufgrund der zunehmenden Anzahl von Gerätestiften in bedrahteten Gehäusen wurde der Leitungsabstand zu dieser Zeit immer kleiner, was dazu führte, dass der kleinste Geräteabstand 0.3 mm (12 mil) erreichte. Bei der Montage ist die Grenze hinsichtlich der Herstellbarkeit und der Zuverlässigkeit des Gerätelötens erreicht. Dies führt zu einer erhöhten Fehlerwahrscheinlichkeit. Zu dieser Zeit erschien ein neuer Typ von Ball-Grid-Array-Paketgeräten. Im Vergleich zu QFP-Geräten gleicher Größe kann BGA eine bis zu mehrfache Anzahl an Pins bereitstellen.
Bei BGA entsprechen die Lötkugeln unter dem Chip den Pins. Der Abstand der Stifte ist relativ groß, was der Montage zugute kommt. Kann die Schweißqualifikationsrate und die Erfolgsquote beim ersten Mal erheblich verbessern.
Der PBGA, der normalerweise in Kunststoff verpackt ist, ist das am weitesten verbreitete Gerät in Kommunikationsprodukten und Verbraucherprodukten. Die Zusammensetzung der Lotkugeln besteht aus gewöhnlichem eutektischem Lot 63n/37Pb. CBGA-Geräte in Keramikgehäusen werden manchmal in Militärprodukten verwendet und ihre Lötkugeln bestehen aus einem nichteutektischen Hochtemperatur-10Pb/90 Sn-Lot. Mit der kontinuierlichen Weiterentwicklung von BGA-Geräten haben die Vereinigten Staaten und Japan Miniatur-BGAs mit kleineren Gehäusen entwickelt, deren Gehäusegröße nur 20 % größer als der Chip ist.
2. Prüfung der BGA-Lötqualität
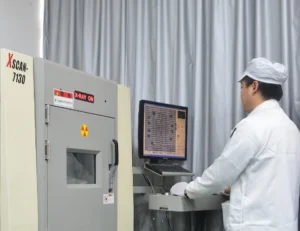
Die Szintillatorplattform ist eigentlich ein röntgenempfindlicher Empfänger. Im Allgemeinen passieren Metalle und Schwermetalle wie Zinn und Blei die Röntgenstrahlen nicht und bilden eine dunkle Szene. Gewöhnliche Materie wird von Röntgenstrahlen durchdrungen und es ist nichts zu sehen. Die Röntgenstrahlen werden an einer bestimmten Position zwischen der Lichtquelle und der Szintillatorplattform gesammelt und es entsteht eine Sammelebene. Objekte oder Bilder auf der Fokussierungsebene erzeugen auf der Szintillatorplattform ein scharfes Bild. Aber Objekte oder Bilder, die sich nicht auf der Sammelebene befinden, werden auf der Szintillatorplattform verschwommen und hinterlassen nur einen Schatten.
Das Prinzip der Röntgenbeurteilungstomographie ist in der Abbildung dargestellt. Daher wird eine Tomographie an Lötstellen unterschiedlicher Höhe auf der Leiterplatte durchgeführt. Wenn Sie den Lötzustand einer bestimmten Schicht überprüfen möchten, müssen Sie diese Schicht nur an die Position der Sammelebene anpassen und die Scanergebnisse werden übersichtlich angezeigt. Dieses klare Bild wird von einer Röntgenkamera unter dem Gerät aufgenommen.
3. Akzeptanzkriterien für BGA-Lötverbindungen
4. Typische Defekte von BGA-Lötstellen
5. Ein umstrittener Mangel – ungültig
5.1 Lage und Ursache der Nichtigkeit
5.2 Akzeptanzkriterien für Ungültigkeit
Das Vorhandensein von Hohlräumen verringert jedoch die mechanische Belastung der Lotkugeln, indem der durch die Lotkugeln beanspruchte überschüssige Raum verringert wird. Die konkrete Verkleinerung hängt von der Größe, Lage, Form und anderen Faktoren der Kavität ab.
6. Fazit Vorschläge zur Prozessverbesserung zur Reduzierung von BGA-Fehlern
Um eine perfekte Lötverbindung herzustellen, sollten folgende Aspekte beachtet werden:
(1) Verwenden Sie frische Lotpaste, um sicherzustellen, dass die Lotpaste gleichmäßig gerührt wird, die Position der Lotpastenbeschichtung genau ist und die Position des Bauteils genau ist.
(2) In Kunststoff verpacktes PBGA sollte vor dem Löten 100–6 Stunden lang bei 8 °C getrocknet werden, und es ist besser, wenn Stickstoff vorhanden ist.
(3) Das Reflow-Temperaturprofil ist ein sehr wichtiger Faktor.
Beim Schweißvorgang ist darauf zu achten, dass die Schweißkurvenübergänge natürlich verlaufen, damit das Gerät insbesondere im Schweißbereich gleichmäßig erhitzt wird
(4) Die Menge der aufgetragenen Lotpaste muss angemessen sein.
Die Viskosität der Lötpaste trägt dazu bei, das Gerät vorübergehend zu sichern und die Bildung von Lötbrücken beim Schmelzen zu verhindern. Bei BGA-Schablonen beträgt die Lötstellenöffnung typischerweise 70–80 % der Pad-Größe und die Schablonendicke beträgt normalerweise 0.15 mm (6 mil).
(5) Bei der Gestaltung der BGA-Pads auf der Leiterplatte müssen die Pads aller Lötstellen gleich groß ausgelegt werden.
Wenn einige Prozesse unter den Pads gestaltet werden müssen, sollten Sie auch einen geeigneten Leiterplattenhersteller finden. Die Polsterposition sollte gebohrt werden und eine unbefugte Vergrößerung des Polsters sollte vermieden werden. Dies liegt daran, dass das Durchgangsloch nicht zu klein gebohrt werden darf. Dadurch unterscheiden sich die Zinnmenge und die Höhe nach dem Löten zwischen den großen und kleinen Pads. Schweißnaht oder offener Stromkreis.
(6) Darüber hinaus ist ein Punkt zur Lötstopplackproblematik bei der Leiterplattenfertigung hervorzuheben.
Stellen Sie vor dem Löten eines BGA sicher, dass die Lötmaske um das Pad qualifiziert ist und die Durchkontaktierungen mit einer Barrierefolie beschichtet sind. Das Anbringen eines Lötstoppfilms auf der anderen Seite der Leiterplatte während der Produktion ist wirkungslos. Der Zweck der Lötstoppfolie besteht darin, die Bildung von Luft und Hohlräumen während des Lötens sowie den Fluss von Lot durch Durchgangslöcher zu verhindern.