
AOI检测器测试的工作原理
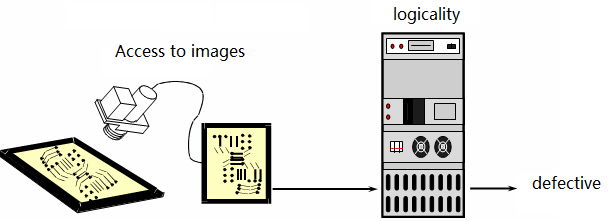
AOI在SMT加工中的应用形式多种多样,但其基本原理是相同的(如图1所示), 即利用光学仪器对被测物进行成像,通常通过传感器(摄像头)获取测试图像,并经过照明和数字化处理,进而通过某种方式进行比对、分析、测试和判定,相当于人工目视检查,但属于自动化和智能化的检测。
图1,AOI基本原理示意图
AOI的算法
AOI分析与判断算法可分为两类:设计规则检测(矢量分析)和图形识别检测。
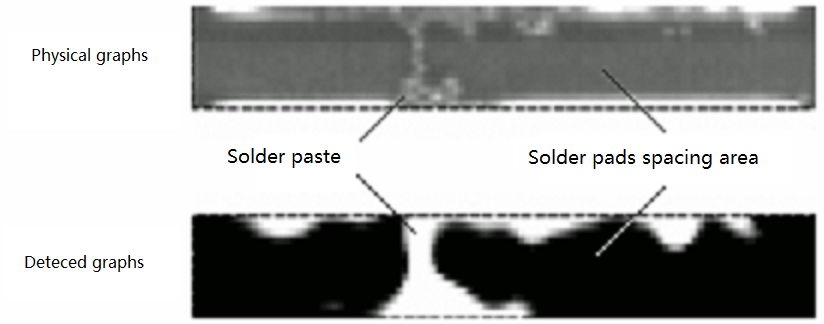
根据某些既定规则进行矢量分析以检测图形。例如,所有走线均应为焊点的末端,且所有走线的宽度和间距均不得小于指定值,并符合相关规则,从而检测PCB电路图形。图2是基于该方法的焊膏桥接测试图像。 在提取PCB上的焊膏数字图像后,根据焊盘间隔区域内焊膏的形态,判断焊膏是否构成桥接。如果根据特定灵敏度测得的焊膏形状超出预设的预警线,则视为桥接。 DRC方法具有以下特点:基于算法保证被测图形的正确性;便于制造相应的AOI系统;易于实现算法逻辑的高速处理;程序编辑量少;数据占用空间小。 然而,该方法的边界判定能力较弱,因此通常需要设计特定方法来确认边界位置。
图2,检测焊膏桥接连接的图像
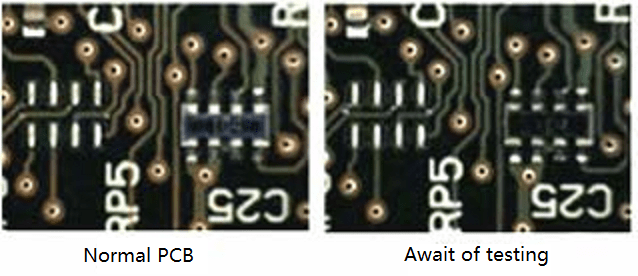
图像比较是指将AOI系统中存储的数字图像与实际检测图像进行对比,从而获得检测结果。例如,在检测PCB电路时,首先根据正常的PCB或计算机辅助设计模型建立测试文件(标准数字图像)和测试文件(实际数字图像)以供比较。 图3展示了基于该原理对已组装PCB进行质量检测的过程。该方法的检测精度取决于标准图像、分辨率以及所使用的检测程序,虽然能够获得更高的检测精度,但具有数据采集量大、对实时数据处理要求高的特点。 图形识别方法通过用设计数据取代矢量分析中的设计原理,具有明显的实际优势。
图3,图像识别与对比度检测
AOI在SMT工艺中的应用
在SMT工艺中,AOI主要应用于焊膏印刷检测、元器件检测以及焊接后的元器件检测。在不同工序的检测中,检测重点也各不相同。
1) 焊接缺陷种类繁多,可分为焊盘上焊膏不足和焊膏过多;大焊盘中部缺失焊膏,小焊盘边缘部分焊膏过多;印刷偏移、短路及污染等。 这些缺陷的原因包括:焊膏流变性能差、钢网厚度及孔环加工不当、印刷机参数设置不合理、精度低、刮刀材质和硬度选择不当以及质量不佳等。 AOI 可以有效监控焊膏的印刷质量,并分析缺陷的数量和类型,从而改进印刷工艺。 该功能与SPI部分重叠,但AOI对焊膏深度的检测效果不如SPI,且精度较低,因此UETPCB采用SPI进行焊膏印刷质量检测。
2) 元器件贴装对设备精度要求较高,常见的缺陷包括缺件、错位、偏移以及极性反接等。AOI检测不仅能发现上述缺陷,还能检查与细间距及BGA元器件相连的焊盘上的焊膏。
3) 回流焊接后,AOI 可检测元器件缺失、偏移和歪斜,以及所有极性缺陷,同时还能检测焊点是否正确,以及焊膏不足、焊接短路和焊盘翘曲等缺陷。
尽管AOI比人工检测更高效,但其结果是通过图像采集、分析和处理得出的,而相关的图像分析与处理软件技术尚未达到人脑的水平。因此,在实际应用中的某些特殊情况下,AOI出现误判或漏判在所难免。 AOI应用中存在的问题如下:
- a) 无论“多”还是“少”的涂布量,以及偏差、歪斜等工艺要求,其标准定义各不相同,容易导致误判。
- b) 电容的额定值不同,但尺寸和颜色相同。
- c) 由于丝网印刷工艺的不同,极性判别的准确性存在很大差异。
- d) 大多数AOI系统对焊接不良的识别存在模糊性,导致难以做出判断。
- e) 在检测屏蔽环和屏蔽点方面存在问题
- f) BGA、FC 及其他倒装芯片元件的焊接质量难以检测。
- g) 大多数AOI程序都比较复杂、繁琐且调试耗时,这并不适合科研单位、小型OEM工厂以及生产多规格和小批量产品的单位。
- h) 大多数AOI产品的检测速度较慢,少数采用扫描方式的AOI产品虽然速度较快,但误判率和漏判率较高。